


மெல்லிய சுவர் குழாய்களுக்கான சென்டர் டிரைவ் லேத்
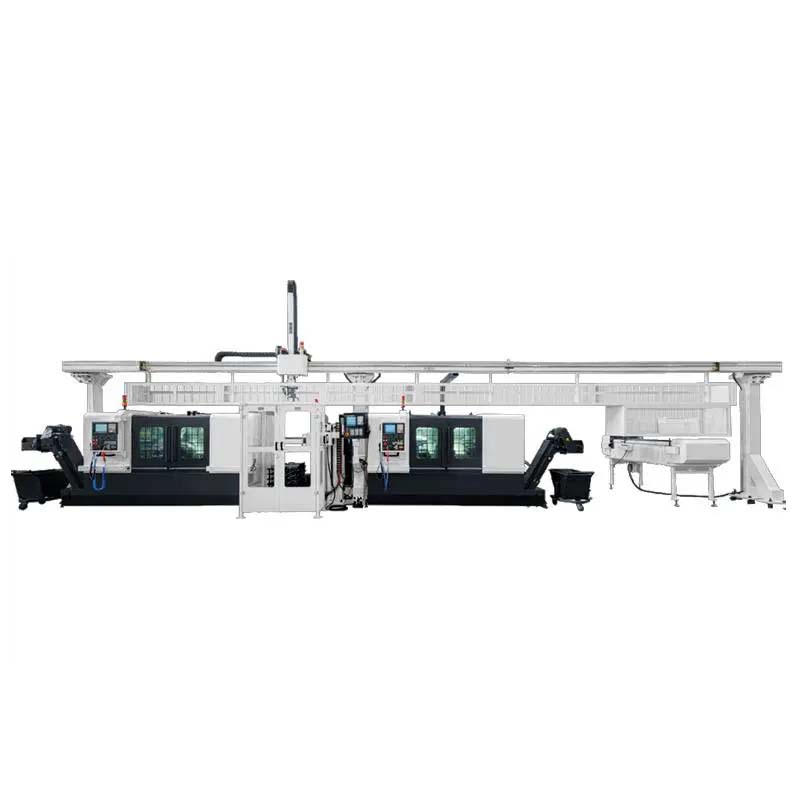
மெல்லிய சுவர் கொண்ட குழாய் மற்றும் குழாய் பாகங்கள்
தொழில்நுட்ப தீர்வு
1. மெல்லிய சுவர்களுடைய உருளை வடிவ பாகங்களைப் பதப்படுத்தும் செயல்முறைப் பகுப்பாய்வு
மெல்லிய சுவர்களுடைய குழாய்கள் மற்றும் குழாய் பாகங்கள் எந்திரவேலைப்பாட்டில் எப்போதுமே ஒரு கடினமான விஷயமாக இருந்து வந்துள்ளன. எடுத்துக்காட்டாக: பெட்ரோலிய இயந்திரங்களில் துளையிடுவதற்குப் பயன்படுத்தப்படும் துளையிடும் கருவியின் துளையிடும் துப்பாக்கியின் உடற்பகுதி, ஆழ்துளை அதிர்வு உறிஞ்சியின் உள் மற்றும் வெளி உறை, எண்ணெய் இறைப்பான் பாதுகாப்பானின் உள் மற்றும் வெளி உறை, அச்சு இயந்திரங்களின் அச்சு உருளை, ஜவுளி இயந்திரங்களின் நூற்பு உருளை, செலுத்து இயந்திரங்களின் கடத்தும் உருளை, ஆழ்துளை துளையிடும் மற்றும் வெடிவைத்து தகர்க்கும் கருவிகள்.
வெளிப்புற உறை போன்றவற்றில், இராணுவ அல்லது பொதுப் பயன்பாட்டுத் தோட்டாக்களின் குண்டுகளும் அடங்கும் என்பது வெளிப்படை.
1.1 பொதுவான பாகங்கள்
துளையிடும் துப்பாக்கியின் கட்டமைப்பு: துளையிடும் துப்பாக்கியின் முக்கிய பாகங்கள் துப்பாக்கி உடல், துப்பாக்கி தலை, துப்பாக்கி வால், மைய இணைப்பு, வெடிப்பு துணைக்கருவி, அடைப்பு வளையம் மற்றும் தோட்டா தாங்கி ஆகியவை ஆகும். சுடும் துப்பாக்கியின் அடிப்படை செயல்திறன் தேவைகள். வடிவமைக்கப்பட்ட ஆற்றல் துளையிடும் கருவியின் முக்கிய தாங்கும் பாகமாக, துளையிடும் துப்பாக்கியின் மிக அடிப்படையான செயல்திறன் அதன் இயந்திர வலிமையாகும். அதன் இயந்திர பண்புகள் பூர்த்தி செய்யப்படும்போது மட்டுமே, ஆழ்துளை துளையிடும் போது வடிவமைக்கப்பட்ட ஆற்றல் துளையிடும் கருவியின் சாத்தியக்கூறு மற்றும் பாதுகாப்பிற்கு உத்தரவாதம் அளிக்க முடியும்.
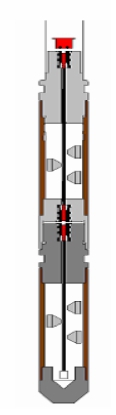
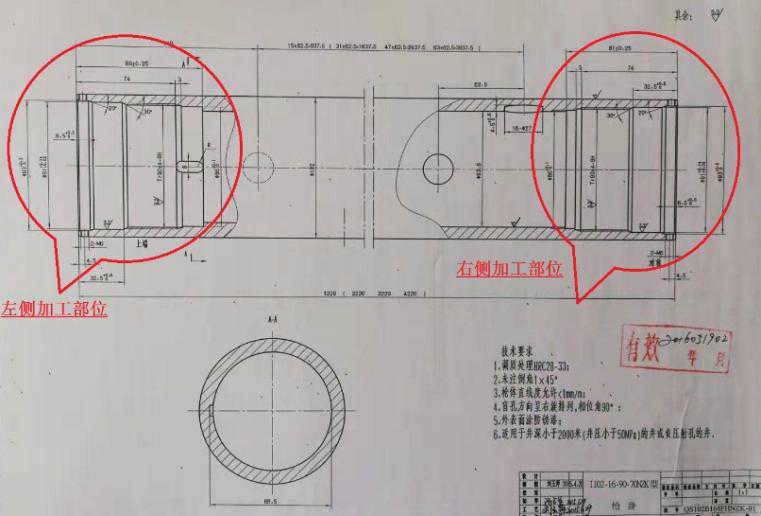
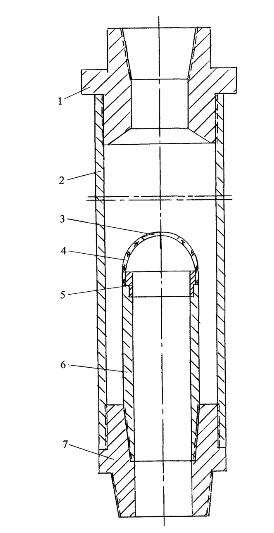
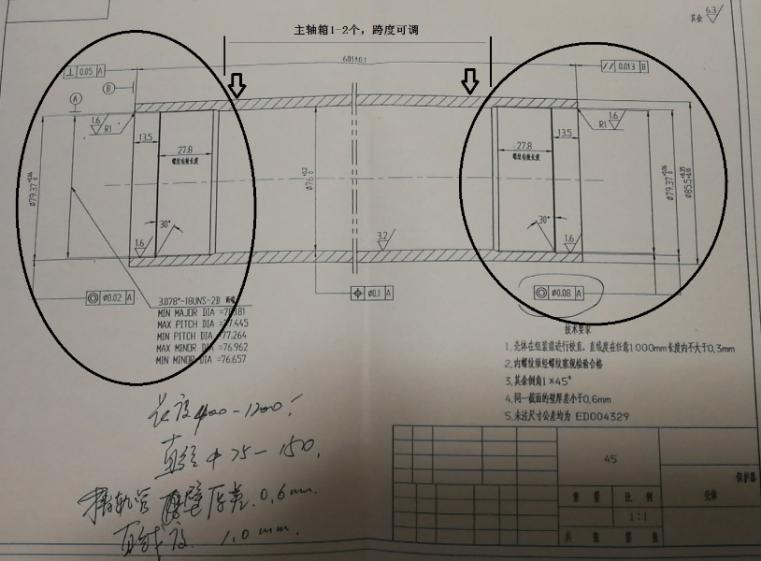
எண்ணெய் பம்ப் பாதுகாப்பான்
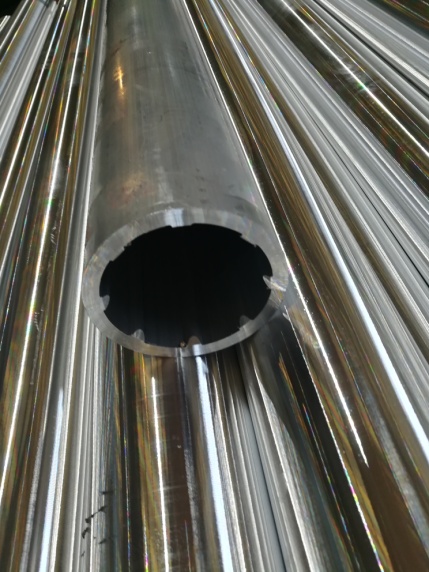
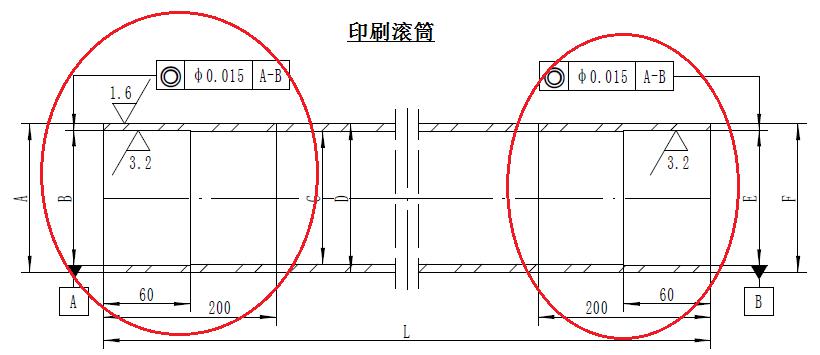
அச்சிடும் உருளை
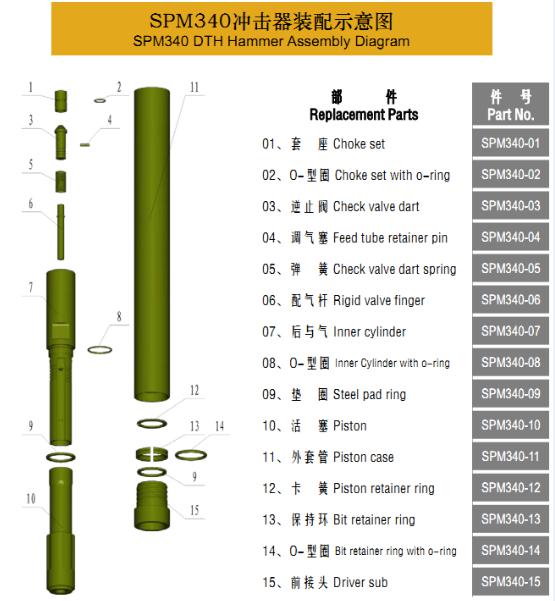
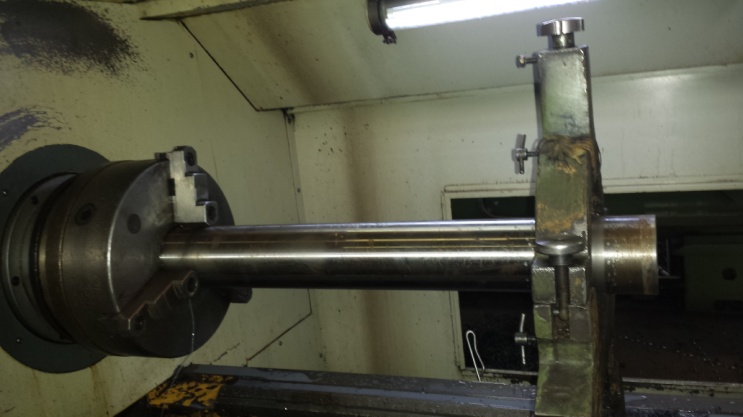
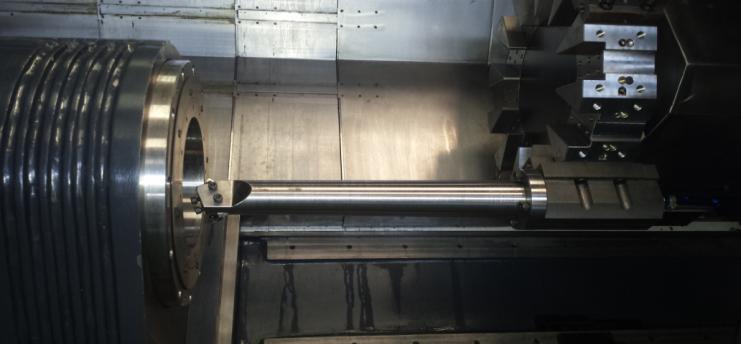
புதிய மற்றும் பழைய இம்பாக்டர் ஷெல் செயலாக்க தொழில்நுட்பத்தின் ஒப்பீடு
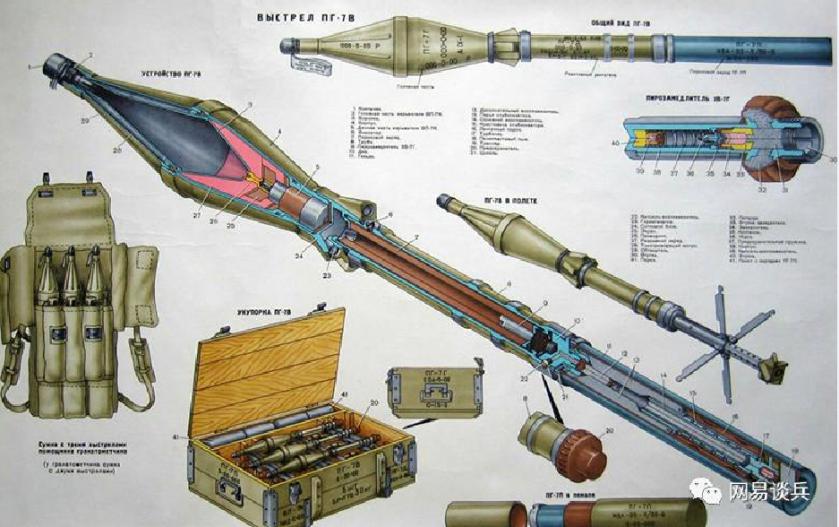
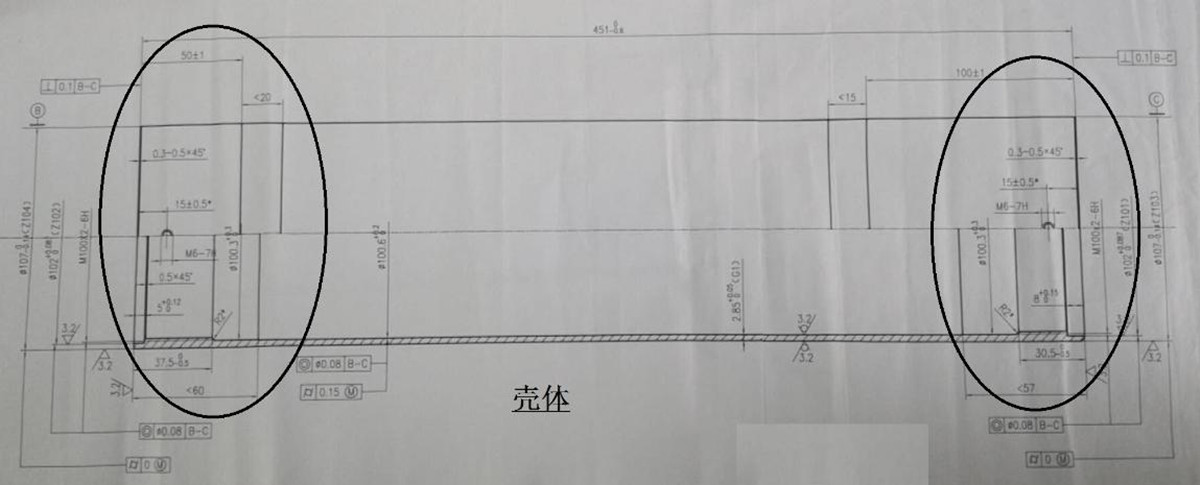
இந்த வகை பாகங்களில் ஒரு பொதுவான அம்சம் உள்ளது: உருட்டுதல் அல்லது சுழற்றுதல் மூலம் உருவாக்கப்பட்ட மெல்லிய சுவர்களுடைய குழாய்கள், முக்கியமாக இரு முனைகளிலும் பதப்படுத்தப்படுகின்றன: உள் துளை நிறுத்தம் (பொருத்துவதற்காக), உள் துளை இழை (இணைப்பிற்காக), ஒரு சிறிய வெளி வட்டம், வெளி இழை (தேவைப்பட்டால்), உள்ளேயும் வெளியேயும் உள்ள வெற்றுச் சரிவுகள் மற்றும் விளிம்புச் சாய்வு.
1.2. செயல்முறைப் பகுப்பாய்வு.
1) பாரம்பரிய செயலாக்க தொழில்நுட்பம்:
பொதுவாக, லேத்தின் ஒரு முனை இறுக்குவதற்கும், மறுமுனையில் டெய்ல்ஸ்டாக்கைப் பயன்படுத்தி உள் துளையையும் காரின் மையச் சட்டத்தையும் பொருத்தி, பின்னர் மையச் சட்டத்தை ஆதாரமாகக் கொண்டு, இந்த முனையின் உள் துளை, காரின் முனைப் பகுதி ஆகியவற்றில் ஃபைன் போரிங் செய்வதும், மேலும் வெளிவட்டப் பாகங்களைத் திருப்புவதற்கோ அல்லது திருப்புவதற்கும் இறுக்குவதற்கும் தேவைப்படும் பாகங்களைச் செய்வதற்கோ தேவைப்படக்கூடிய எந்திர வேலைகளும் செய்யப்படுகின்றன.
பணிப்பொருள் U-வளைவு: உள் ஆதரவு அல்லது வெளிப் பிடிப்பு உருளை அமைப்பு, பணிப்பொருளை இறுக்கும் வால்பாக அமைப்பு, வண்டியின் மையச் சட்டகச் சாக்கெட், மையச் சட்டக ஆதரவு, உள் துளையை மீண்டும் துளையிடுதல், வண்டியின் முனைப் பகுதி, வெளி வட்டம்.
உருளையின் இரு முனைகளிலும் உள்ள உள் துளைகளின் அச்சு ஒருங்கமைவு சற்றே அதிகமாக இருந்தால், இந்தச் செயலாக்கத்தை பலமுறை மீண்டும் செய்யலாம்.
2) இரட்டை முனை CNC லேத் செயலாக்கத் தொழில்நுட்பத்தைப் பயன்படுத்துதல்:
மேற்கண்ட பொருளின் செயலாக்கத்தை ஒரே இறுக்கத்தில் முடிக்க முடியும், மேலும் இரு முனைகளையும் ஒரே நேரத்தில் செயலாக்க முடியும். இது இயந்திரக் கருவிகளின் எண்ணிக்கையைக் குறைப்பது மட்டுமல்லாமல், செயல்முறை ஓட்டம் மற்றும் பொருள் கையாளுதலையும் சுருக்கி, உற்பத்தித் திறனைப் பெருமளவில் மேம்படுத்துகிறது. இரு முனைகளும் ஒரே நேரத்தில் செயலாக்கப்படுவதால், பணிப்பொருளின் அச்சு ஒருங்கமைவும் நம்பகத்தன்மையுடன் உறுதி செய்யப்படுகிறது.
குறிப்பாக: வேலைப்பொருளின் நீளத்தைப் பொறுத்து, அதன் வெளிவட்டத்தைப் பிடிப்பதற்கு ஒன்று அல்லது இரண்டு ஹெட்ஸ்டாக்குகள் பயன்படுத்தப்படலாம். ஹெட்ஸ்டாக்கின் பிடிப்பு விட்டம் மற்றும் பிடிப்பு அகலம் ஆகியவை வேலைப்பொருளின் விட்டம் மற்றும் நீளத்திற்கு ஏற்ப தீர்மானிக்கப்படுகின்றன. இரண்டு 8/12-நிலைய சுழல் டரெட்டுகள், இரு முனைகளிலும் உள்ள இறுதி முகப்பு, உள் துளை மற்றும் வெளிவட்டம் ஆகியவற்றை ஒரே நேரத்தில் செயலாக்குகின்றன. நிறுவக்கூடிய கருவிகளின் எண்ணிக்கை போதுமானதாக இருப்பதால், இது சிக்கலான பாகங்களின் ஒரு-முறை செயலாக்கத் தேவைகளைப் பூர்த்தி செய்ய முடியும்.
இந்த வரிசையில் இயந்திரக் கருவியின் வெளிப்புறப் பிடிப்புப் பகுதியைச் செயலாக்க வேண்டியிருந்தால், வேலைப் பொருளின் இரு முனைகளிலும் உள்ள உள் துளைகளை இரட்டை மேற்புறமாக்குவதற்கும், வெளிப்புற வட்டத்தைத் திருப்புவதற்கும் அல்லது தேய்ப்பதற்கும் ஒரு இயந்திரக் கருவியைப் பயன்படுத்தவும்.
சில வாடிக்கையாளர்கள், சென்டர்லெஸ் கிரைண்டரைப் பயன்படுத்தி வெளி வட்டத்தை முன்கூட்டியே அரைத்து, பின்னர் டபுள்-எண்ட் CNC லேத்தைப் பயன்படுத்தி, செயல்முறைத் தேவைகளுக்கு ஏற்ப இரு முனைகளிலும் உள்ள உள் துளைகளையும் இறுதி முகப்புகளையும் செதுக்குகிறார்கள்.
3) இரட்டை முனை CNC லேத்துகளால் செயலாக்கப்படும் உருளை வடிவ பாகங்களின் வழக்குகள்:
① செயலாக்க அச்சு இயந்திர உருளைக்கு, SCK208S மாடலைத் தேர்ந்தெடுக்கவும் (இரட்டை சுழல் பெட்டியைப் பயன்படுத்துகிறது).
② காரின் மைய அச்சைச் செயலாக்குவதற்கு SCK309S மாடல் (ஒற்றைத் தலைப்பகுதி) பயன்படுத்தப்படுகிறது.
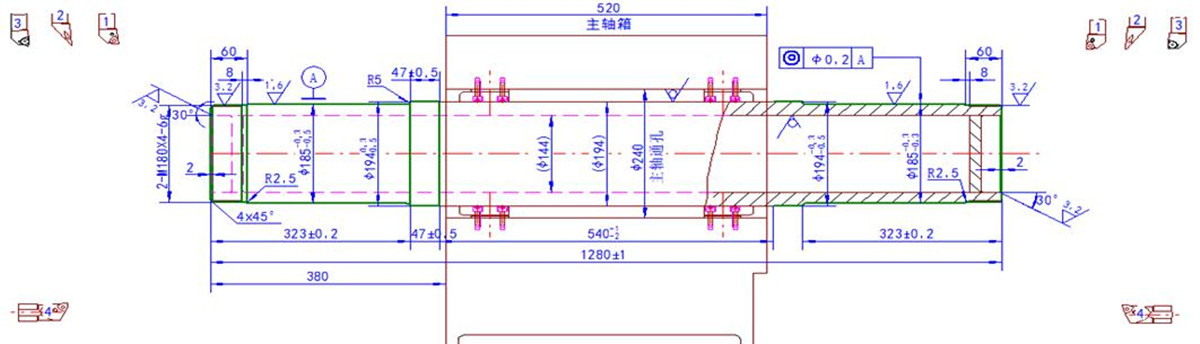
③SCK105S மாடல், இராணுவ மெல்லிய சுவர்களுடைய குழாய்களைப் பதப்படுத்தப் பயன்படுகிறது.
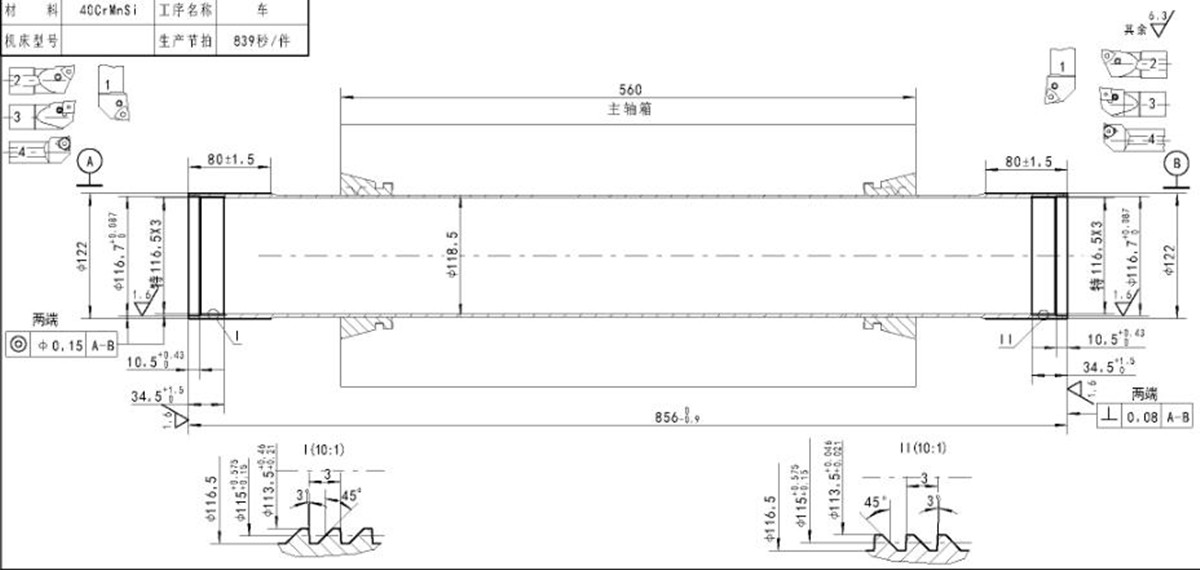
④ இராணுவ மெல்லிய சுவர் குழாய்களைப் பதப்படுத்துவதற்கு, SCK103S மாடலைத் தேர்ந்தெடுக்கவும்.
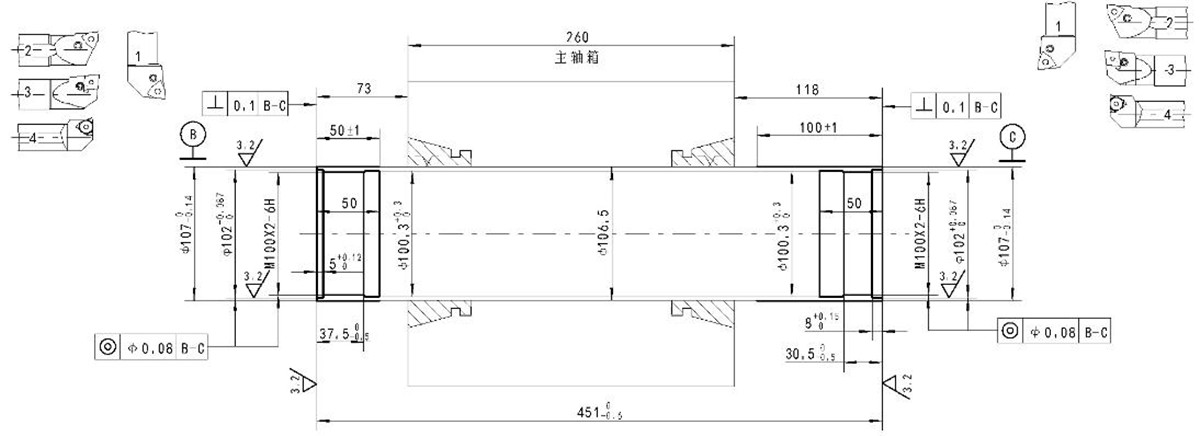
⑤ பெட்ரோலிய இயந்திரங்களின் எண்ணெய் குழாய்களைப் பதப்படுத்துவதற்காக SCK105S மாடல் தேர்ந்தெடுக்கப்பட்டுள்ளது.
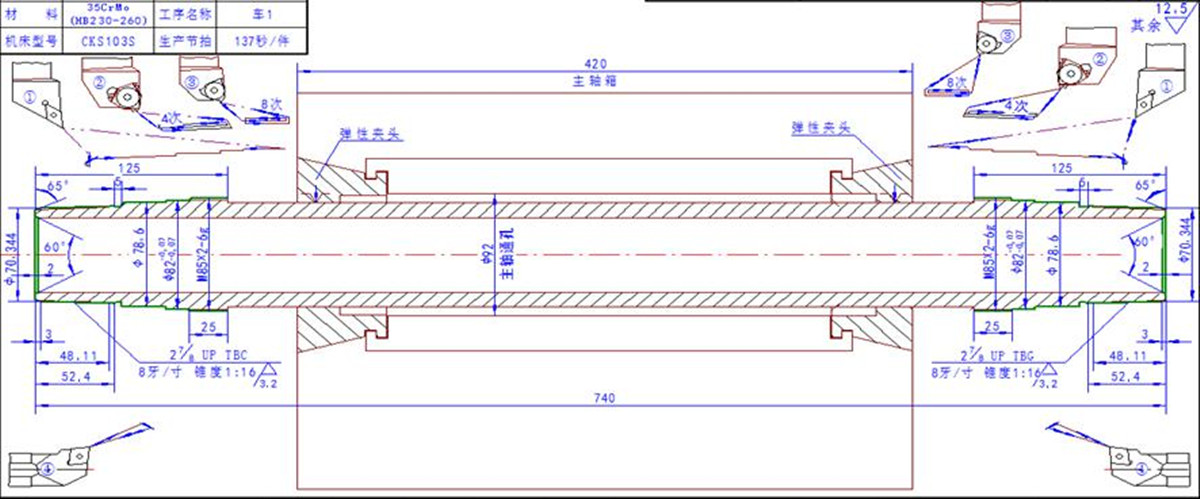
SCK தொடர் இரட்டை முனை CNC லேத் அறிமுகம்
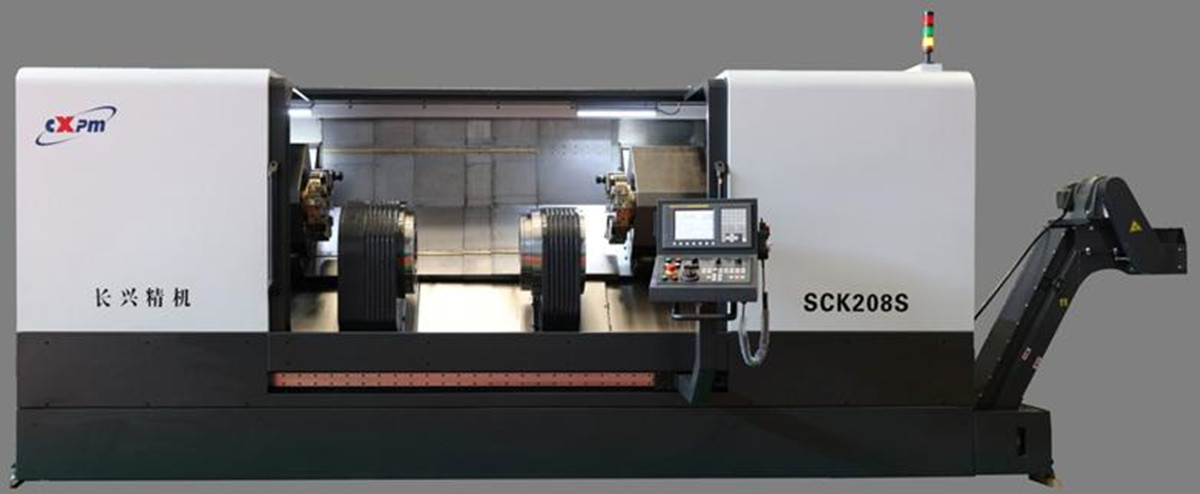
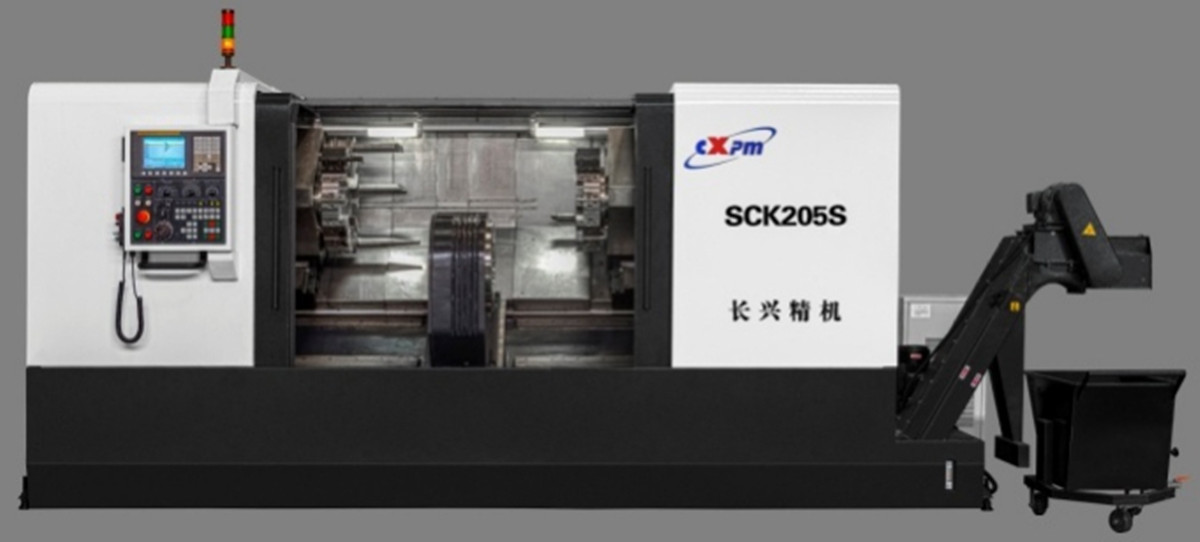
■இருமுனை மேற்பரப்பு சிறப்பு CNC லேத் என்பது ஒரு வகையான உயர் செயல்திறன் மற்றும் உயர் துல்லியம் கொண்ட மேம்பட்ட உற்பத்தி உபகரணமாகும். இது ஒரு பொருளின் இரு முனைகளின் வெளிவட்டம், முனை மேற்பரப்பு மற்றும் உள் துளை ஆகியவற்றை ஒரே இறுக்கத்தில் ஒரே நேரத்தில் செய்து முடிக்க முடியும். பாகங்களை இரண்டு முறை இறுக்கிச் சுற்றும் பாரம்பரிய செயல்முறையுடன் ஒப்பிடும்போது, இது அதிக உற்பத்தித் திறன், நல்ல அச்சு ஒருமைப்பாடு மற்றும் செயலாக்கப்பட்ட பாகங்களின் உயர் துல்லியம் போன்ற நன்மைகளைக் கொண்டுள்ளது.
தற்போது, 10-க்கும் மேற்பட்ட மாடல் வகைகள் உள்ளன, இறுக்கும் விட்டம்: φ5-φ250மிமீ, செயலாக்க நீளம்: 140-3000மிமீ; குறிப்பாக குழாய் ஓட்டுப் பாகங்களுக்காகக் கருதப்பட்டால், இறுக்கும் விட்டம் φ400 மிமீ வரை அடையலாம்.
■இந்த இயந்திரம் முழுவதும் 450 டிகிரி சாய்வான தள அமைப்பைக் கொண்டுள்ளது, இது நல்ல உறுதித்தன்மையையும், சில்லுகளை எளிதாக அகற்றும் வசதியையும் அளிக்கிறது. இடைநிலை இயக்கி மற்றும் இறுக்கும் செயல்பாடு கொண்ட சுழல் அச்சுப் பெட்டியானது தளத்தின் நடுவில் அமைக்கப்பட்டுள்ளது, மேலும் சுழல் அச்சுப் பெட்டியின் இருபுறமும் இரண்டு கருவி தாங்கிகள் அமைக்கப்பட்டுள்ளன.
■இரட்டை-சேனல் கட்டுப்பாட்டு அமைப்பைப் பயன்படுத்தி, பாகத்தின் இரு முனைகளின் ஒரே நேர செயலாக்கத்தை அல்லது தொடர் செயலாக்கத்தை நிறைவு செய்வதற்காக, இரண்டு கருவி தாங்கிகளையும் ஒரே நேரத்தில் அல்லது தனித்தனியாக சுழல் தண்டோடு இணைக்க முடியும்.
■ஒவ்வொரு செர்வோ ஊட்டு அச்சும் அதிக அமைதி தேவைப்படும் பந்து திருகாணியைப் பயன்படுத்துகிறது, மேலும் மீள் இணைப்பு நேரடியாக இணைக்கப்பட்டுள்ளது. இதனால் குறைந்த இரைச்சல், அதிக நிலைப்படுத்தல் துல்லியம் மற்றும் அதிக மீள் நிலைப்படுத்தல் துல்லியம் ஆகியவை கிடைக்கின்றன.
■வெவ்வேறு பணித்துண்டுகளின் செயலாக்க நீளத்திற்கு ஏற்ப, 1-2 இடைநிலை இயக்கத் தலைப்பிடிப்புகளைப் பொருத்தலாம். அவற்றுள், இடது பிரதான சுழல் பெட்டியானது நிலையானது, மற்றும் வலது துணை சுழல் பெட்டியானது, பந்து திருகாணியை Z திசையில் நகர்த்துவதற்காக செர்வோ மோட்டாரால் இயக்கப்படுகிறது. குறுகிய பாகங்களின் செயலாக்கத்தை முடிக்க, பிரதான தலைப்பிடிப்பை மட்டும் இறுக்கிப் பிடிக்கப் பயன்படுத்தலாம்; அல்லது நீண்ட பாகங்களின் செயலாக்கத்தை முடிக்க, இரண்டு தலைப்பிடிப்புகளையும் ஒன்றாக இறுக்கிப் பிடிக்கவும் பயன்படுத்தலாம்.
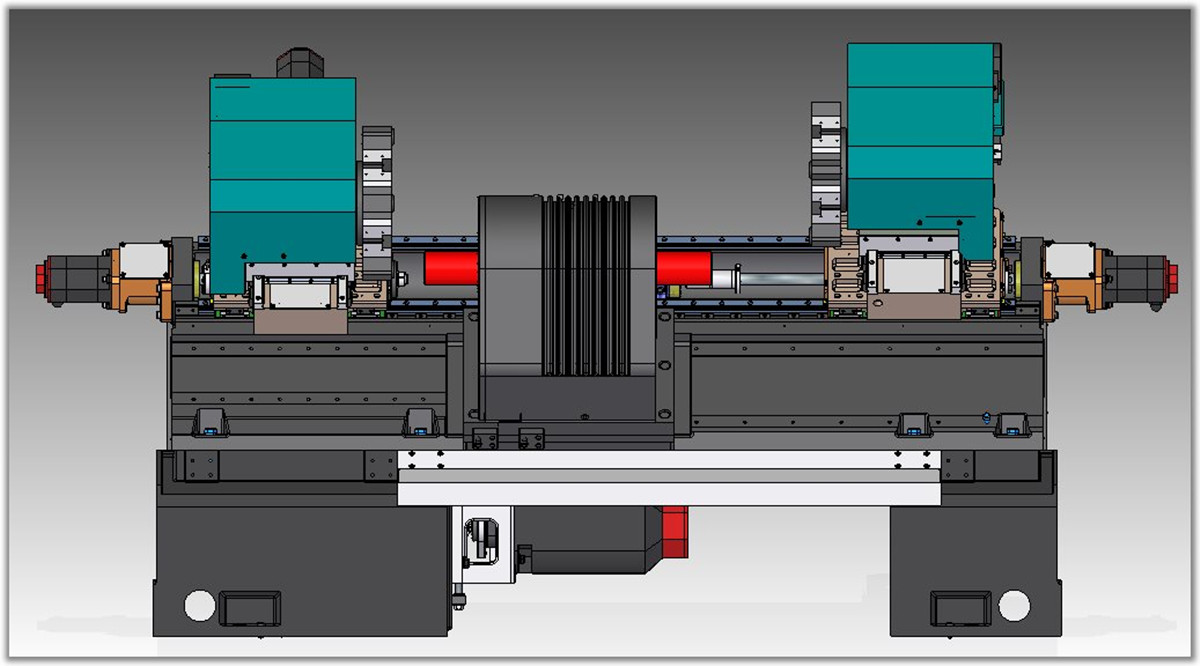

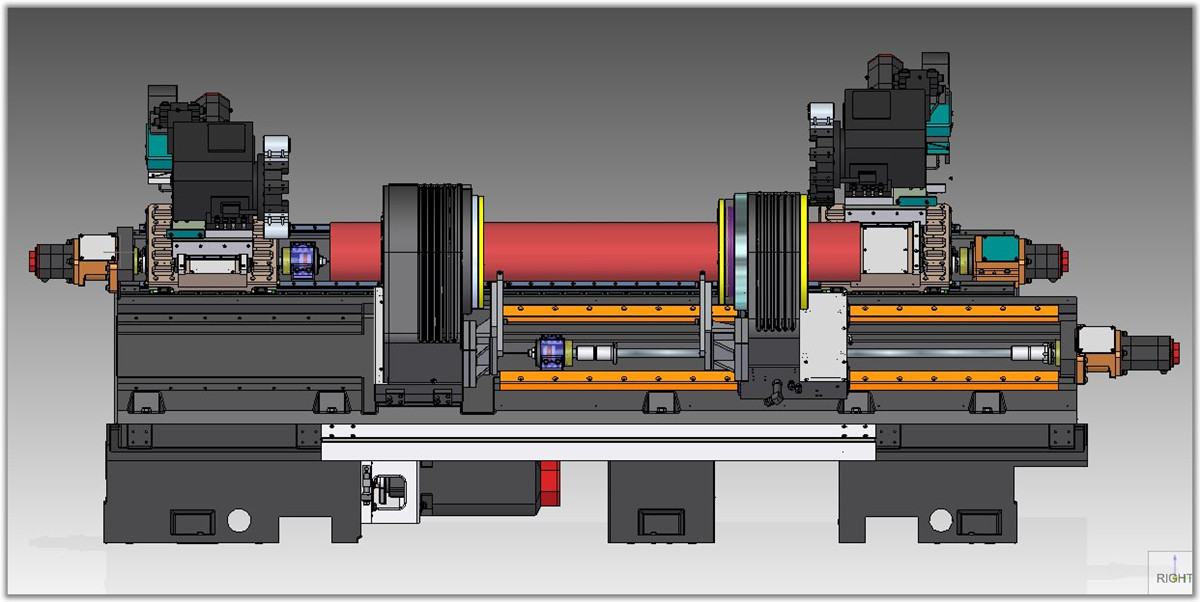
■ஸ்பிண்டில் பாக்ஸானது, ஸ்பிண்டில் அமைப்பின் ஐந்து கூறுகளான கிளாம்ப்கள், கிளாம்பிங் சிலிண்டர், எண்ணெய் விநியோக அமைப்பு மற்றும் இயக்கும் சாதனம் ஆகியவற்றை ஒருங்கிணைத்து, கச்சிதமான கட்டமைப்பையும் நம்பகமான செயல்பாட்டையும் கொண்டுள்ளது. கிளாம்பிங் சாதனங்கள் அனைத்தும் ஹைட்ராலிக் முறையில் இயக்கப்படுவதால், அதன் இறுக்கும் விசையானது அதிகபட்ச திருப்புவிசையின் தேவைகளைப் பூர்த்தி செய்யும் திறன் கொண்டது.
■ சுழல் அச்சுப் பெட்டியில் பொருத்திகள் நிறுவப்பட்டுள்ளன. அந்தப் பொருத்திகளின் அமைப்பானது, ஒரு நடுப் பிடிப்பான் மற்றும் இரண்டு முனைப் பிடிப்பான்களைக் கொண்ட ஒரு கோலெட் வகையையும், ஒரு நடுப் பிடிப்பான் மற்றும் இரண்டு முனைப் பிடிப்பான் தாடைகளையும் உள்ளடக்கியுள்ளது.
மெல்லிய சுவர்களுடைய உருளை வடிவ பாகங்களை இறுக்கும்போது, அவை எளிதில் உருமாறும் தன்மையைக் கொண்டிருப்பதால், பொதுவாக காலெட் கிளாம்புகள் பயன்படுத்தப்படுகின்றன. இந்த கிளாம்புகள் சிலிண்டர் பிஸ்டனால் இயக்கப்பட்டு, மீள்விசையுடன் உருமாறுகின்றன. இதன் மூலம் சக்கை தளர்த்தவோ அல்லது இறுக்கவோ முடிகிறது. இந்த மீள்விசை சக்கின் உருமாற்ற அளவு 2-3 மிமீ (விட்டம்) ஆகும். சக், பாகத்தின் இறுக்கும் பகுதியை அதன் முழு சுற்றளவு திசையிலும் இறுக்குகிறது. இறுக்கும் விசை சீராக இருப்பதால், பாகத்தின் உருமாற்றம் குறைவாக இருக்கும். பாகத்தை இறுக்கும் பகுதியின் மேற்பரப்புத் துல்லியம் நன்றாக இருக்கும்போது, இறுக்கும் துல்லியமும் அதிகமாக இருக்கும். அதே நேரத்தில், பாகங்கள் சரியான நீட்சியைப் பெறுவதற்கு, அவற்றின் உருமாற்றத்தைக் குறைப்பது அவசியமாகும்.
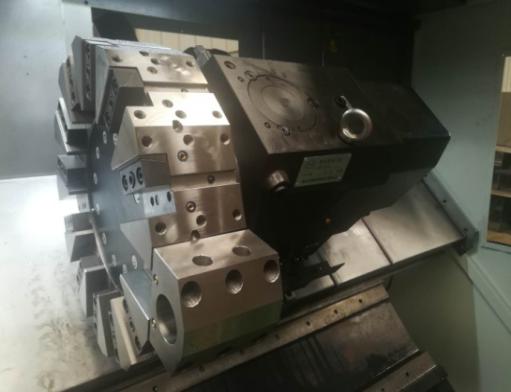
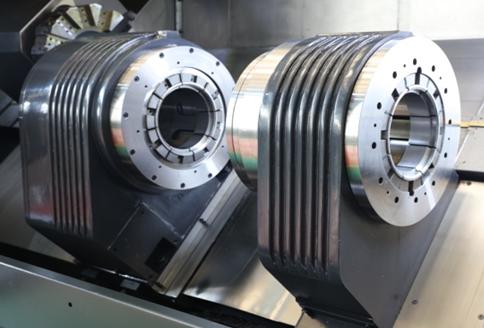
■பாகங்கள் பெரிய விட்டம் கொண்டதாக இருக்கும்போது, சரிசெய்யும் நகத்தை சக் அமைப்பில் நிறுவலாம். இந்த சரிசெய்யும் நகம் ஒரு மென்மையான நகமாகும், இது கிளாம்பின் உள் விட்டத்தில் பொருத்தப்படுகிறது. பயன்படுத்துவதற்கு முன்பு, இது அதிக இறுக்கும் துல்லியத்தையும், விரைவான மற்றும் எளிதான மாற்றீட்டையும் கொண்டுள்ளது.
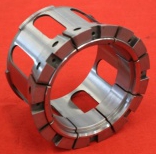
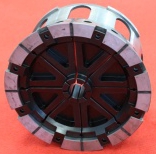
■இந்த இயந்திரம் ஒரு மட்டு வடிவமைப்பைக் கொண்டுள்ளது, மேலும் பயனரின் தேவைகளுக்கு ஏற்ப பல்வேறு கட்டமைப்புகள், உள்ளமைவுகள் மற்றும் செயல்பாட்டு சேர்க்கைகளைக் கொண்டிருக்க முடியும். கருவித் தாங்கிக்கு வரிசைக் கருவி வகை, சுழல்வட்ட வகை மற்றும் ஆற்றல் சுழல்வட்டம் போன்ற பல தேர்வுகள் உள்ளன. பாகத்தின் இரு முனைகளின் ஒரே நேர அல்லது தொடர் செயலாக்கத்தை நிறைவு செய்வதற்காக, இரண்டு கருவித் தாங்கிகளையும் ஒரே நேரத்தில் அல்லது தனித்தனியாக சுழல்தண்டுடன் இணைக்க முடியும்.
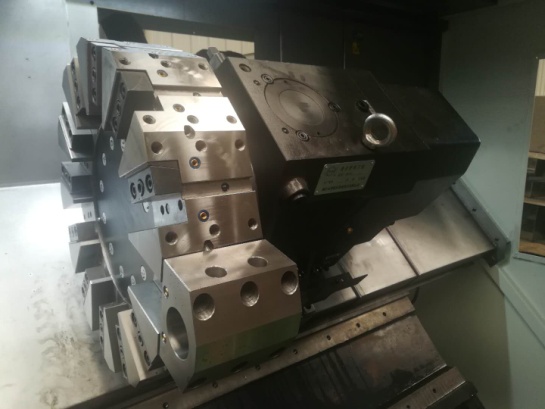
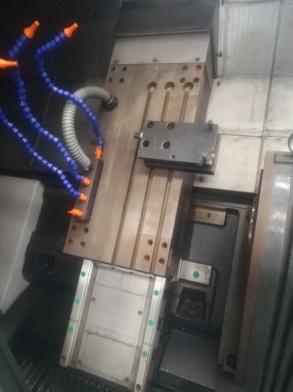
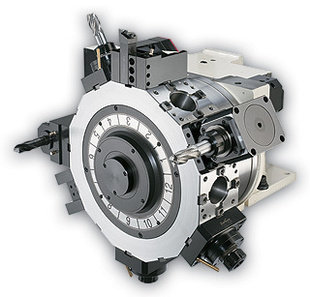
கருவி தாங்கி இணைப்பு: இரட்டைக் கருவி தாங்கி; இரட்டை வரிசைக் கருவி; மின்சாரக் கருவி தாங்கி; இடது வரிசைக் கருவி + வலது கருவி தாங்கி; இடது கருவி தாங்கி + வலது வரிசைக் கருவி.
■இந்த இயந்திரக் கருவி முழுமையாக மூடப்பட்டுப் பாதுகாக்கப்பட்டுள்ளது. இதில் தானியங்கி உயவு மற்றும் தானியங்கி சில்லு அகற்றும் சாதனங்கள் பொருத்தப்பட்டுள்ளன. இது சிறந்த பாதுகாப்புச் செயல்திறன், அழகான தோற்றம், எளிதான செயல்பாடு மற்றும் வசதியான பராமரிப்பு ஆகிய அம்சங்களைக் கொண்டுள்ளது.
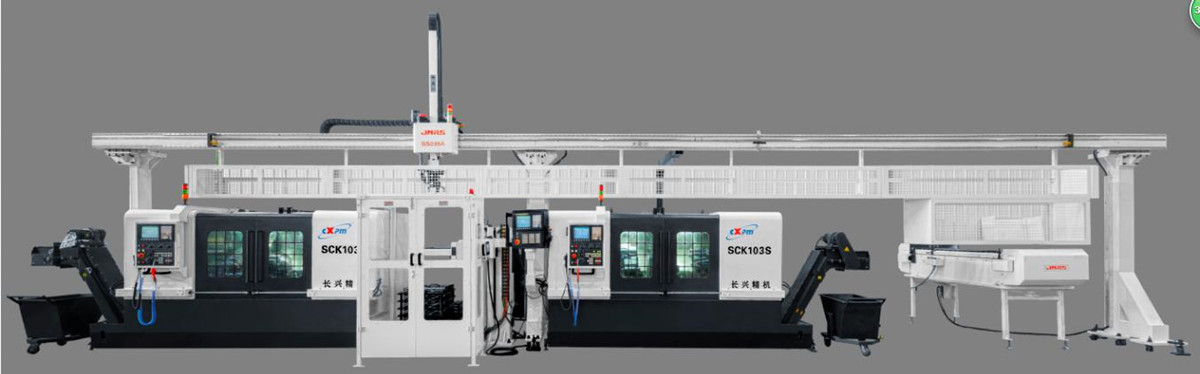
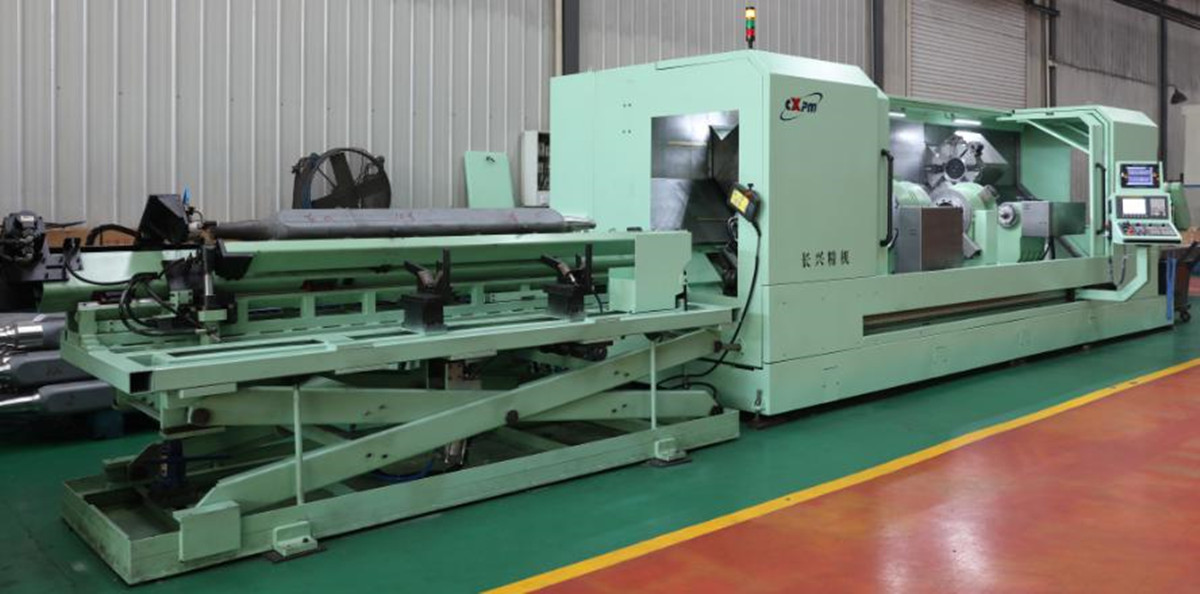
■இந்த இயந்திரக் கருவியில் ஒரு தாங்கு சட்டகம், ஏற்றுவதற்கும் இறக்குவதற்குமான ஒரு துணைச் சாதனம், மற்றும் ஒரு தானியங்கி ஏற்றுதல் மற்றும் இறக்குதல் சாதனம் ஆகியவற்றைப் பொருத்தலாம். காணொளி மற்றும் இயந்திரப் புகைப்படங்களைப் பார்க்கவும்.
தயாரிப்பு வகைகள்
-

VC தொடர் உயர் விறைப்புத்தன்மை கொண்ட CNC எந்திர மையம்...
-

HP தொடர் கிடைமட்டமாக நகரும் நெடுவரிசை நேரியல் வழிகாட்டி...
-

HT தொடர் கிடைமட்டமாக நகரும் தூண் நேரியல் வழிகாட்டி...
-

விஎஸ் சீரிஸ் நான்கு-தட கனரக சிஎன்சி எந்திரம்...
-

உயர் விறைப்புத்தன்மை கொண்ட V தொடர் CNC எந்திர மையம்
-

X தொடர் இரட்டை நெடுவரிசை CNC எந்திர மையம்
-

கிடைமட்ட 5-அச்சு CNC எந்திர மையம் TKG1600
-

CNC செங்குத்து திருப்புதல் மற்றும் அரைத்தல் கலப்பு மையம்...
-

அதிவேக CNC எந்திர மையம் GM தொடர்
-

அதிவேக CNC மில்லிங் GT தொடர்
-

இரட்டை சுழல் CNC லேத் SK32
-

சக்கரங்களுக்கான CNC செங்குத்து எந்திர மையம் RFTV510...