


ஒரு வெற்றிகரமானசிஎன்சி டர்னிங் சென்டர்முதலீட்டிற்கு அத்தியாவசிய காரணிகளைக் கண்டறிவது அவசியம். வியூகத் திட்டமிடல் இந்தக் கையகப்படுத்தலுக்கு வழிகாட்டுகிறது. உலகளாவிய CNC எந்திரம் மற்றும் திருப்பு மையங்கள் சந்தை குறிப்பிடத்தக்க வளர்ச்சியை எதிர்பார்க்கிறது.2024 முதல் 2030 வரை 6.6% கூட்டு வருடாந்திர வளர்ச்சி விகிதம்அதன் அதிவேகப் பிரிவு எதிர்பார்க்கிறது2025 மற்றும் 2035-க்கு இடையில் 5.8% கூட்டு வருடாந்திர வளர்ச்சி விகிதம்இந்த விரிவாக்கம், தகவலறிந்த முடிவுகளின் அவசியத்தை வலியுறுத்துகிறது.பல்நோக்கு CNC லேத் உற்பத்தியாளர்பல்வேறு விருப்பங்களை வழங்குகிறது. புரிந்துகொள்ளுதல்திருப்பு மைய துல்லியம்முதன்மையானது. வாங்குபவர்கள் அடிக்கடி கேட்பது, “CNC டர்னிங் சென்டர் மற்றும் CNC லேத் ஆகியவற்றுக்கு இடையேயான வேறுபாடு என்ன?” மற்றும் “செங்குத்து மற்றும் கிடைமட்டத் திருப்பு மையங்களுக்கு இடையே எவ்வாறு தேர்வு செய்வது?பத்து முக்கியக் கருத்தாய்வுகள், தகவலறிந்த கொள்முதலுக்கு வழிகாட்டுகின்றன.
முக்கியக் குறிப்புகள்
- உங்கள் உற்பத்தித் தேவைகளையும் பாகத் தேவைகளையும் புரிந்து கொள்ளுங்கள். இது சரியான இயந்திர அளவையும் சக்தியையும் தேர்வுசெய்ய உங்களுக்கு உதவும்.
- பாருங்கள்இயந்திர விவரக்குறிப்புகள்சுழல் சக்தி மற்றும் கருவித் தேர்வுகள் போன்றவை. இந்த அம்சங்கள் இயந்திரம் எவ்வளவு சிறப்பாகச் செயல்படுகிறது என்பதைப் பாதிக்கின்றன.
- கட்டுப்பாட்டு அமைப்பு மற்றும் மென்பொருளைச் சரிபார்க்கவும். அவை இயந்திரத்தைப் பயன்படுத்துவதையும் மற்ற அமைப்புகளுடன் இணைப்பதையும் எளிதாக்குகின்றன.
- இயந்திரத்தின் துல்லியத்தையும், அது வெப்பத்தையும் அதிர்வுகளையும் கையாளும் விதத்தையும் கருத்தில் கொள்ளுங்கள். இது உறுதி செய்கிறதுஉயர்தர பாகங்கள்.
- விலையை மட்டும் பார்க்காமல், மொத்தச் செலவைப் பற்றி சிந்தியுங்கள். இதில் இயக்கச் செலவுகள், பராமரிப்பு மற்றும் எதிர்கால மதிப்பு ஆகியவை அடங்கும்.
உங்கள் CNC டர்னிங் சென்டருக்கான உற்பத்தித் தேவைகள் மற்றும் பாகத் தேவைகள்
தேர்ந்தெடுப்பதுசிஎன்சி டர்னிங் சென்டர்உற்பத்தித் தேவைகள் மற்றும் பாகத் தேவைகள் குறித்த தெளிவான புரிதலுடன் இது தொடங்குகிறது. இந்தக் காரணிகள் இயந்திரத்தின் அவசியமான விவரக்குறிப்புகள் மற்றும் திறன்களை நேரடியாகப் பாதிக்கின்றன.
பாகத்தின் அளவு மற்றும் எடைத் திறன்கள்
ஒரு பட்டறை உற்பத்தி செய்ய உத்தேசிக்கும் பாகங்களின் பௌதீக பரிமாணங்களும் எடையும் அடிப்படையான கருத்தாகும். ஒரு இயந்திரத்தின் திறன், மிகப்பெரிய மற்றும் கனமான பாகங்களைத் தாங்கும் வகையில் இருக்க வேண்டும். உதாரணமாக, CNC திருப்புதல் செயல்பாடுகள் பலவிதமான பாக அளவுகளைக் கையாளுகின்றன.
| பாகத்தின் அளவு வகை | பரிமாணங்கள் (மிமீ) | பரிமாணங்கள் (அங்குலத்தில்) |
|---|---|---|
| குறைந்த | 2×2 | 0.079×0.079 |
| அதிகபட்சம் | 200×500 | 7.9×19.7 |
மையங்களுக்கு இடையிலான தூரம் போன்ற இயந்திர விவரக்குறிப்புகள், பாகத்தின் அதிகபட்ச நீளத்தை நிர்ணயிக்கின்றன, இது பெரும்பாலும் சுமார் 500 மிமீ (19.7 அங்குலம்) ஆக இருக்கும். சுழலும் தளம், பாகத்தின் அதிகபட்ச விட்டத்தை நிர்ணயிக்கிறது, இது பொதுவாக சுமார் 200 மிமீ (7.9 அங்குலம்) ஆக இருக்கும். வாங்குபவர்கள், தாங்கள் தேர்ந்தெடுக்கும் CNC டர்னிங் சென்டர், தாங்கள் இலக்காகக் கொண்ட பாகங்களைத் தாங்கிப் பிடித்து இயந்திர வேலை செய்யக்கூடிய திறன் கொண்டதா என்பதை உறுதி செய்துகொள்ள வேண்டும்.
செயலாக்க வேண்டிய மூலப்பொருட்களின் வகைகள்
ஒரு பட்டறை கையாளும் பொருட்களின் வகைகள், இயந்திரம் மற்றும் கருவித் தேர்வில் குறிப்பிடத்தக்க தாக்கத்தை ஏற்படுத்துகின்றன. வெவ்வேறு பொருட்கள் மாறுபட்ட கடினத்தன்மை நிலைகளைக் கொண்டிருப்பதால், அவற்றுக்குக் குறிப்பிட்ட இயந்திர ஆற்றலும் வெட்டுக் கருவிகளும் தேவைப்படுகின்றன.
| பொருள் கடினத்தன்மை வகை | ராக்வெல் கடினத்தன்மை (HRC) | வழக்கமான CNC லேத் வகைகள் |
|---|---|---|
| இயந்திரம் செய்ய கடினமான கலவைகள் | 45–70 HRC | அதிக முறுக்குவிசை கொண்ட CNC லேத்துகள் |
| நடுத்தர-கடினமான தொழில்துறை பொருட்கள் | 25–45 HRC | கிடைமட்ட CNC லேத்துகள் |
| மென்மையான மற்றும் எளிதில் இயந்திரத்தால் செதுக்கக்கூடிய உலோகங்கள் | <25 HRC | எந்தவொரு CNC லேத்தும் (தொடக்க நிலை, பெஞ்ச்டாப், அதிவேக ஸ்பிண்டில் இயந்திரங்கள் உட்பட) |
வழக்கமான CNC கருவிகள் பொதுவாக ஒரு நடைமுறை வரம்பை அடைகின்றன.HRC 40HRC 50-க்கு மேற்பட்ட பொருட்களை இயந்திர வேலைப்பாடு செய்வதற்கு பெரும்பாலும் சிறப்பு அமைப்புகள் தேவைப்படுகின்றன, இது இயந்திர வேலைப்பாடு நேரத்தையும் செலவையும் இரட்டிப்பாக்கக்கூடும். உதாரணமாக, 4140 போன்ற கார்பன்/கலப்புலோக எஃகுகள் பொதுவாக HRC 35 வரை இயந்திர வேலைப்பாடு செய்யப்படுகின்றன. HRC 40-க்கு மேல் அவை சவாலானதாக மாறுகின்றன. 304 போன்ற துருப்பிடிக்காத எஃகுகள் HRC 30 வரை திறமையானவை, HRC 35-க்கு மேல் கடினமாகின்றன. A2 போன்ற கருவி எஃகுகள் HRC 45 வரை இயந்திர வேலைப்பாடு செய்யக்கூடியவை, ஆனால் HRC 50-க்கு மேல் சிறப்பு அமைப்புகள் அவசியமாகின்றன. அலுமினியக் கலப்புலோகங்கள் பொதுவாக CNC இயந்திர வேலைப்பாடுக்கு கடினத்தன்மை வரம்புகளைக் கொண்டிருப்பதில்லை.
உற்பத்தி அளவு மற்றும் செயல் திறன்
உற்பத்தி அளவு மற்றும் தேவைப்படும் செயல் வெளியீடு ஆகியவை இயந்திரத்தின் வேகம், செயல்திறன் மற்றும் தானியக்கத்திற்கான சாத்தியக்கூறுகளைத் தீர்மானிக்கின்றன. அதிக அளவிலான உற்பத்திக்கு வேகமான சுழற்சி நேரங்களும் நம்பகமான செயல்பாடும் தேவைப்படுகின்றன. அதிக அளவில் பாகங்களை உற்பத்தி செய்யும் பட்டறைகள், தானியக்கப் பட்டை ஊட்டிகள் மற்றும் ரோபோ ஒருங்கிணைப்பு போன்ற அம்சங்களால் பயனடைகின்றன. இந்த கூடுதல் அம்சங்கள் மனிதத் தலையீட்டைக் குறைத்து, தொடர்ச்சியான செயல்பாட்டை அதிகரிக்கின்றன. இதற்கு மாறாக, குறைந்த அளவு அல்லது முன்மாதிரிப் பணிகளுக்கு இத்தகைய விரிவான தானியக்கம் தேவைப்படாது. உற்பத்தி இலக்குகளை அடைவதற்கு, நீண்ட காலத்திற்கு சீரான வெளியீட்டைப் பராமரிக்கும் இயந்திரத்தின் திறன் மிகவும் முக்கியமானது.
ஒரு CNC டர்னிங் சென்டரின் இயந்திர விவரக்குறிப்புகள் மற்றும் திறன்கள்
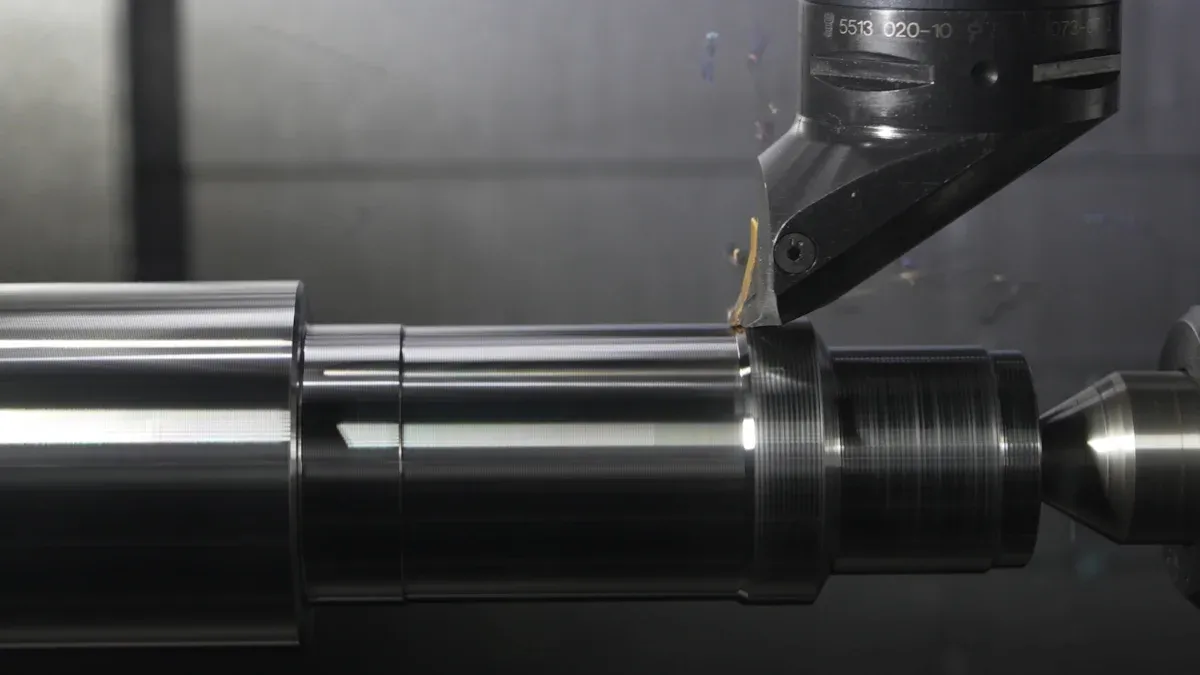
இயந்திரத்தின் விவரக்குறிப்புகளும் திறன்களும், ஒரு பட்டறையின் பாகங்களைத் திறமையாகவும் துல்லியமாகவும் உற்பத்தி செய்யும் திறனை நேரடியாகப் பாதிக்கின்றன. வாங்குபவர்கள் இந்தத் தொழில்நுட்ப அம்சங்களைக் கவனமாக மதிப்பீடு செய்ய வேண்டும்.
சுழல் அச்சு கட்டமைப்பு மற்றும் சக்தி
சுழல் தண்டு என்பது எந்தவொரு திருப்புதல் செயல்பாட்டின் இதயமாகும். அதன் கட்டமைப்பும் சக்தியும் இயந்திரத்தின் வெட்டும் திறனைத் தீர்மானிக்கின்றன. நிமிடத்திற்குச் சுழற்சிகள் (RPM) என்ற அலகில் அளவிடப்படும் சுழல் தண்டின் வேகம், வேலைப்பொருள் எவ்வளவு வேகமாகச் சுழல்கிறது என்பதைத் தீர்மானிக்கிறது. சிறிய விட்டங்கள் மற்றும் மென்மையான பொருட்களுக்கு அதிக RPM-கள் முக்கியமானவை. சுழல் தண்டு முறுக்கு விசை, அதாவது சுழற்சி விசை, பெரிய விட்டங்கள் மற்றும் கடினமான பொருட்களை இயந்திர வேலைப்பாடு செய்வதற்கு அவசியமானது. ஒரு சக்திவாய்ந்த சுழல் தண்டு, திறமையான பொருள் அகற்றலை உறுதிசெய்து, சுழற்சி நேரங்களைக் குறைக்கிறது. பட்டறைகள், சுழல் தண்டின் விவரக்குறிப்புகளைத் தங்களின் வழக்கமான பாக அளவுகள் மற்றும் பொருள் வகைகளுடன் பொருத்த வேண்டும்.
சுழல் கோபுரம் மற்றும் கருவி விருப்பங்கள்
டரெட், வெட்டும் கருவிகளைத் தாங்கி, அவற்றை வேலைப் பொருளுக்குக் கொண்டுவருகிறது. அதன் வடிவமைப்பு, இயந்திரச் செயல்பாட்டின் பன்முகத்தன்மை மற்றும் செயல்திறனில் குறிப்பிடத்தக்க தாக்கத்தை ஏற்படுத்துகிறது. டரெட்டுகள், VDI (ஜெர்மானியப் பொறியாளர்கள் சங்கம்) அல்லது BMT (அடித்தளத்தில் பொருத்தப்பட்ட கருவியமைப்பு) போன்ற பல்வேறு உள்ளமைப்புகளில் வருகின்றன; இவை ஒவ்வொன்றும் வெவ்வேறு விறைப்புத்தன்மை மற்றும் கருவி தாங்கும் திறன்களை வழங்குகின்றன. டரெட்டில் உள்ள கருவி நிலையங்களின் எண்ணிக்கை, மனிதத் தலையீடு இல்லாமல் இயந்திரத்தால் எத்தனை வெவ்வேறு கருவிகளை அணுக முடியும் என்பதைத் தீர்மானிக்கிறது. அதிக கருவி நிலையங்கள், ஒரே அமைப்பில் சிக்கலான செயல்பாடுகளைச் செய்ய அனுமதிக்கின்றன, இதன் மூலம் கருவி மாற்றங்களுக்கான செயல்தடை நேரத்தைக் குறைக்கின்றன.
அச்சு உள்ளமைவு மற்றும் நேரடி கருவியமைப்பு
அச்சு அமைப்பு, இயந்திரத்தின் இயக்கத் திறன்களை வரையறுக்கிறது. ஒரு அடிப்படை 2-அச்சு கடைசல் இயந்திரம், X மற்றும் Z அச்சுகளில் திருப்புதல் செயல்பாடுகளைச் செய்கிறது. பல-அச்சு போன்ற மிகவும் மேம்பட்ட இயந்திரங்கள்...சிஎன்சி டர்னிங் சென்டர்மையத்திலிருந்து விலகிய துளையிடல் அல்லது அரைத்தலுக்காக Y-அச்சு போன்ற கூடுதல் அச்சுகளை வழங்குகிறது. லைவ் டூலிங் என்பது ஒரு CNC டர்னிங் சென்டருக்கான ஒரு குறிப்பிடத்தக்க மேம்பாடாகும். இது, பாகத்தை மற்றொரு இயந்திரத்திற்கு மாற்றாமல், அரைத்தல், துளையிடல் மற்றும் தட்டுதல் செயல்பாடுகளைச் செய்ய இயந்திரத்தை அனுமதிக்கிறது. லைவ் டூலிங் வழங்குகிறதுதுல்லியமாக இயந்திரத்தால் செதுக்கப்பட்ட பாகங்களுக்கு அதிக வடிவமைப்பு நெகிழ்வுத்தன்மைஇது மிகவும் சிக்கலான எந்திர வேலைகளை ஒரே முறையில் செய்ய உதவுகிறது, அமைவுப் பணிகளை நெறிப்படுத்தி, வேலையாட்களைக் குறைக்கிறது. இந்தத் திறன், தேவையற்ற அமைவு நடைமுறைகளைக் குறைப்பதன் மூலம் துல்லியத்தையும் மீண்டும் மீண்டும் செய்யும் தன்மையையும் மேம்படுத்துகிறது. பட்டறைகள் இதை அடைகின்றன.மேம்பட்ட பற்சக்கரங்கள் மற்றும் தாங்கு உருளைகள் காரணமாக விரைவான உற்பத்திநேரடி கருவியமைப்புதரவுத்தளத்தைப் பாதுகாக்கிறதுஇயந்திரங்களுக்கு இடையில் பொருட்களை நகர்த்தும்போது அடிக்கடி தொலைந்துபோகும் இடத்தை இது மிச்சப்படுத்துகிறது, இதன்மூலம் நேரத்தை சேமிக்கிறது. மேலும், விளிம்புகளை வட்டமாக்குதல் அல்லது அச்சு/ஆர அம்சங்களைச் சேர்த்தல் போன்ற பல அரைத்தல் செயல்முறைகளை லேத்திலேயே நேரடியாகச் செய்ய இது அனுமதிக்கிறது. இதனால், பாகங்களை CNC மில்லுக்கு மாற்ற வேண்டிய தேவை நீக்கப்படுகிறது.
உங்கள் CNC டர்னிங் சென்டருக்கான கட்டுப்பாட்டு அமைப்பு மற்றும் மென்பொருள்
கட்டுப்பாட்டு அமைப்பும் மென்பொருளும் எந்தவொரு நவீன இயந்திரக் கருவியின் மூளையாக அமைகின்றன. இயக்குபவர்கள் உபகரணத்துடன் எவ்வாறு தொடர்பு கொள்கிறார்கள் என்பதையும், இயந்திரம் சிக்கலான செயல்பாடுகளை எவ்வாறு செயல்படுத்துகிறது என்பதையும் அவை தீர்மானிக்கின்றன. சரியான கட்டுப்பாட்டு அமைப்பைத் தேர்ந்தெடுப்பது, திறமையான நிரலாக்கம், நம்பகமான செயல்பாடு மற்றும் உற்பத்திச் சூழலில் தடையற்ற ஒருங்கிணைப்பு ஆகியவற்றை உறுதி செய்கிறது.
CNC கண்ட்ரோல் பிராண்ட் மற்றும் அம்சங்கள்
CNC கட்டுப்பாட்டைத் தேர்ந்தெடுப்பதுபிராண்ட்இயந்திரத்தின் செயல்திறனையும் பயனர் அனுபவத்தையும் இது கணிசமாகப் பாதிக்கிறது. வெவ்வேறு உற்பத்தியாளர்கள், பல்வேறு உற்பத்தித் தேவைகளுக்கு ஏற்ப தனித்துவமான நன்மைகளை வழங்குகிறார்கள்.
| பிராண்ட் | முக்கிய திருப்பு மைய தயாரிப்புகள் | திருப்பு மையங்களுக்கான முக்கிய அம்சங்கள் |
|---|---|---|
| ஹாஸ் ஆட்டோமேஷன் | ஹாஸ் ST தொடர் CNC லேத்துகள் | பயன்படுத்த எளிதான இடைமுகங்கள், அதிக முறுக்கு விசை, உறுதியான கட்டமைப்பு, நீடித்துழைக்கும் தன்மை, நம்பகத்தன்மை, மலிவு விலை. |
| டிஎம்ஜி மோரி | NLX தொடர் உலகளாவிய திருப்பு மையங்கள் | உயர் உறுதித்தன்மை, நிலைத்தன்மை, துல்லியம், ஒருங்கிணைந்த தானியக்கத் தீர்வுகள், டிஜிட்டல்மயமாக்கல், தொழில்துறை 4.0 தயார்நிலை. |
| மசாக் | இன்டெக்ரெக்ஸ் தொடர் பல்பணி இயந்திரங்கள் | திருப்புதல், அரைத்தல், துளையிடுதல், திருகுதல் ஆகியவற்றை ஒருங்கிணைக்கிறது; சிக்கலான பாகங்களுக்கு மிகவும் ஏற்றது; iSMART ஃபேக்டரி கருத்தாக்கம் (IoT ஒருங்கிணைப்பு), விரிவான சேவை மற்றும் ஆதரவு. |
| ஒகுமா | LB தொடர் CNC லேத்துகள் | சக்தி, துல்லியம், பன்முகத்தன்மை, வெப்ப-நட்பு கருத்துரு (வெப்ப நிலைத்தன்மை), திறந்த-கட்டமைப்பு OSP-P கட்டுப்பாட்டு அமைப்பு (தனிப்பயனாக்கம், மென்பொருள் ஒருங்கிணைப்பு). |
| டூசான்/டிஎன் சொல்யூஷன்ஸ் | CNC லேத்துகள் | துல்லியமான திருப்புதல் செயல்பாடுகள், பல்அச்சுத் திறன்கள், அதிக சுழல் வேகங்கள், மேம்பட்ட கட்டுப்பாட்டு அமைப்புகள். |
ஒவ்வொரு பிராண்டும் தனித்துவமான அம்சங்களை வழங்குகிறது. ஹாஸ் ஆட்டோமேஷன் பயனர் எளிமை மற்றும் மலிவு விலையில் கவனம் செலுத்துகிறது. டிஎம்ஜி மோரி உறுதித்தன்மை மற்றும் இண்டஸ்ட்ரி 4.0 தயார்நிலையை வலியுறுத்துகிறது. மசாக் சிக்கலான பாகங்களுக்கு பல்பணித் திறன்களை வழங்குகிறது. ஒகுமா வெப்ப நிலைத்தன்மை மற்றும் திறந்த-கட்டமைப்பு கட்டுப்பாடுகளை வழங்குகிறது. டூசான்/டிஎன் சொல்யூஷன்ஸ் துல்லியம் மற்றும் பல-அச்சு செயல்பாட்டை வழங்குகிறது.
நிரலாக்கம் மற்றும் பயனர் இடைமுகம்
ஒரு உள்ளுணர்வுமிக்க நிரலாக்க இடைமுகம், இயந்திரத்தை அமைப்பதையும் இயக்குவதையும் எளிதாக்குகிறது. இயக்குபவர்களுக்கு, அவர்களின் திறன் நிலை மற்றும் பாகங்களின் சிக்கலான தன்மையைப் பொறுத்து, திறமையான ஜி-கோட் நிரலாக்கம் அல்லது உரையாடல் நிரலாக்கத்தை அனுமதிக்கும் ஒரு அமைப்பு தேவைப்படுகிறது. நன்கு வடிவமைக்கப்பட்ட பயனர் இடைமுகம், பயிற்சி நேரத்தைக் குறைத்து, பிழைகளைக் குறைக்கிறது. மேலும், நிரல் உருவாக்கம் மற்றும் திருத்தத்தை எளிமையாக்குவதன் மூலம் இது உற்பத்தித்திறனை மேம்படுத்துகிறது.
தற்போதுள்ள அமைப்புகளுடன் ஒருங்கிணைப்பு
நவீன உற்பத்தி ஆலைகளுக்கு, ஏற்கனவே உள்ள உற்பத்திச் செயலாக்க அமைப்புகள் (MES) அல்லது நிறுவன வளத் திட்டமிடல் (ERP) அமைப்புகளுடன் தடையற்ற ஒருங்கிணைப்பு இன்றியமையாதது. இந்த இணைப்பு, நிகழ்நேரத் தரவுப் பரிமாற்றத்தை அனுமதித்து, உற்பத்திக் கண்காணிப்பையும் ஒட்டுமொத்த செயல்திறனையும் மேம்படுத்துகிறது.வெற்றிகரமான ஒருங்கிணைப்புக்கு கவனமான திட்டமிடல் தேவைப்படுகிறது..
- தானியங்குபடுத்துவதால் ஏற்படும் செயல்திறன் குறைபாடுகளைத் தவிர்க்க, டிஜிட்டல் மயமாக்குவதற்கு முன் செயல்முறைகளை முழுமையாக வரைபடமாக்குங்கள்.
- அபாயத்தைக் குறைக்கவும், அனுபவத்திலிருந்து கற்றுக்கொள்ளவும் ஒரு முன்னோட்டத் திட்டத்துடன் சிறிய அளவில் தொடங்குங்கள்.
- நவீன இயந்திரங்களைக் கொண்ட நிறுவனங்கள், உகந்ததாக்கலுக்கான நிகழ்நேர நுண்ணறிவுகளைப் பெறுவதற்கு, இயந்திர இணைப்புத்திறன் மற்றும் OEE (ஒட்டுமொத்த உபகரண செயல்திறன்) கண்காணிப்புடன் தொடங்க வேண்டும்.
- MES செயலாக்கம் மக்களின் பணிபுரியும் விதத்தை மாற்றுகிறது என்பதையும், அதற்குக் கவனமான வழிகாட்டுதல் தேவை என்பதையும் உணர்ந்து கொள்ளுங்கள்.
- ஆரம்பத்திலிருந்தே குழுவினரை ஈடுபடுத்தி, அதன் அவசியத்தையும் நன்மைகளையும் விளக்குங்கள்.
- புதிய அமைப்புகளை அனைவரும் புரிந்துகொள்வதை உறுதிசெய்ய, பயிற்சியில் முதலீடு செய்யுங்கள்.
- சக ஊழியர்களுக்குக் கூடுதல் ஆதரவையும் பயிற்சியையும் வழங்க 'டிஜிட்டல் சாம்பியன்களை' நியமிக்கவும்.
இந்த நடைமுறைகள், ஒரு சுமூகமான மாற்றத்தை உறுதிசெய்து, இணைக்கப்பட்ட உற்பத்திச் சூழலின் நன்மைகளை உச்சபட்சமாகப் பெற உதவுகின்றன.
CNC டர்னிங் சென்டரின் துல்லியம் மற்றும் நுட்பம்

தொடர்ச்சியாக உயர்தர பாகங்களை உருவாக்குவது ஒரு இயந்திரத்தின் துல்லியம் மற்றும் நேர்த்தியைப் பெரிதும் சார்ந்துள்ளது. இந்தப் பண்புகள் பாகத்தின் சீரான தன்மை மற்றும் ஒட்டுமொத்த உற்பத்தித் திறனில் நேரடியாகத் தாக்கத்தை ஏற்படுத்துகின்றன.
மீண்டும் மீண்டும் நிகழ்தன்மை மற்றும் நிலைசார் துல்லியம்
மீண்டும் மீண்டும் செயல்படும் திறன் என்பது, ஒரு இயந்திரம் திட்டமிடப்பட்ட நிலைக்குத் தொடர்ந்து சீராகத் திரும்பும் திறனைக் குறிக்கிறது.நிலைத் துல்லியம்ஒரு இயந்திரம் ஒரு இலக்கு நிலையை எவ்வளவு துல்லியமாக அடைய முடியும் என்பதை இது விவரிக்கிறது. இறுக்கமான சகிப்புத்தன்மைகளுக்குள் ஒரே மாதிரியான பாகங்களை உற்பத்தி செய்வதற்கு இவை இரண்டும் முக்கியமானவை. அதிக மீண்டும் மீண்டும் செய்யும் திறன் கொண்ட ஒரு இயந்திரம், ஒவ்வொரு பாகமும் முந்தைய பாகத்துடன் பொருந்துவதை உறுதிசெய்து, கழிவு மற்றும் மறுவேலையைக் குறைக்கிறது. அதிக நிலைத் துல்லியம் என்பது, இயந்திரம் கருவிகளை நிரல்படுத்தப்பட்ட இடத்தில் துல்லியமாக வைப்பதாகும், இது சிக்கலான வடிவவியல்கள் மற்றும் முக்கியமான பரிமாணங்களுக்கு அவசியமானது. உற்பத்தியாளர்கள் பெரும்பாலும் இந்த விவரக்குறிப்புகளை வழங்குகிறார்கள், மேலும் வாங்குபவர்கள் அவை தங்களின் உற்பத்தித் தேவைகளைப் பூர்த்தி செய்கின்றனவா என்பதை உறுதி செய்ய வேண்டும்.
வெப்ப நிலைத்தன்மை பரிசீலனைகள்
வெப்பநிலை ஏற்ற இறக்கங்கள் இயந்திரத்தின் துல்லியத்தை கணிசமாகப் பாதிக்கின்றன. இயந்திரம் இயங்கும்போது அதன் பாகங்கள் சூடாகி விரிவடைவதால், பரிமாண மாற்றங்கள் ஏற்படுகின்றன. இந்த வெப்ப விரிவாக்கமானது, இயந்திரத்தால் செதுக்கப்பட்ட பாகங்களில் துல்லியமின்மைக்கு வழிவகுக்கும். பயனுள்ள உத்திகள் இந்த விளைவுகளைத் தணிக்கின்றன. பட்டறைகள்இயந்திர வேலை செய்யும் பகுதிகளில் கட்டுப்படுத்தப்பட்ட வெப்பநிலை அமைப்புகளைப் பராமரிக்கவும்.பெரும்பாலும் அந்த இடத்தை வெப்பக்காப்பு செய்து, அதிநவீன HVAC அமைப்புகளையும் பயன்படுத்துகின்றனர்.மேம்பட்ட குளிரூட்டும் அமைப்புகள் மற்றும் உகந்த சுழற்சி அளவுருக்கள் வெப்ப உருவாக்கத்தைக் குறைக்கின்றன.இயந்திர வேலைப்பாட்டின் போது. சில அமைப்புகள், வெப்பநிலை உணர்விகள் மற்றும் ஈடுசெய் மாதிரிகளைப் பயன்படுத்தி, வெப்பப் பிழைகளை நிகழ்நேரத்தில் கணித்துச் சரிசெய்ய மேம்பட்ட நெறிமுறைகளைப் பயன்படுத்துகின்றன. எடுத்துக்காட்டாக, ஒரு விண்வெளி நிறுவனம் கடும் குளிர்விப்பைப் பயன்படுத்தி இன்கோனல் வட்டுகளில் ±0.01 மிமீ துல்லியத்தை அடைந்தது, அதேசமயம் ஒரு கிராங்க்ஷாஃப்ட் தயாரிப்பாளர் வழக்கமான குளிர்விப்பைக் கொண்டு பாகங்களை 0.05 மிமீ சகிப்புத்தன்மைக்குள் பராமரித்தார்.
அதிர்வு தணிப்பு வழிமுறைகள்
இயந்திர வேலைப்பாட்டின் போது ஏற்படும் அதிர்வுகள் மேற்பரப்பின் பளபளப்பைக் குறைத்து, கருவியின் ஆயுளைக் குறைத்து, பாகத்தின் துல்லியத்தையும் பாதிக்கின்றன. எனவே, திறமையான அதிர்வு தணிப்பு வழிமுறைகள் இன்றியமையாதவை.முகப்பு மற்றும் கூம்பு வடிவத் தொடர்பு கொண்ட கருவி தாங்கிகளைப் பயன்படுத்துதல் விறைப்புத்தன்மையை கணிசமாக மேம்படுத்துகிறதுமேலும் இது அதிர்வைக் குறைக்கிறது. உயர்-துல்லியமான மற்றும் அதிக இறுக்க விசை கொண்ட வேலைப் பிடிப்பு, பாகத்தின் அதிர்வை நீக்குகிறது. இயந்திரச் செயலாக்க வேகங்களையும் ஊட்டங்களையும் மடல் வரைபடத்தில் உள்ள நிலையான மண்டலங்களுக்குச் சரிசெய்வதும் அதிர்வை நீக்க உதவும். வேகத்தை அதிகரிக்கும் அல்லது குறைக்கும்போது சில்லுச் சுமையை கவனமாகக் கையாள்வது இதில் அடங்கும். தடிமனான கருவித் தண்டுகளைப் பயன்படுத்துவது அல்லது பாதுகாக்கப்பட்ட முனையிலிருந்து கருவியின் நீட்டிப்பைக் குறைப்பது விறைப்புத்தன்மையை அதிகரிக்கிறது, விலகலைக் குறைக்கிறது, மற்றும் அதிர்வு அதிர்வெண்ணை மிகவும் நிலையான மண்டலங்களுக்கு மாற்றுகிறது.அதிர்வு தணிப்பு கருவி கைப்பிடிகள்மேம்பட்ட பொருட்களால் வடிவமைக்கப்பட்ட இவை, அதிர்வுகளை உறிஞ்சி சிதறடித்து, கருவியிலிருந்து பணிப்பொருளுக்கு அவை கடத்தப்படுவதைத் தடுக்கின்றன.
CNC டர்னிங் சென்டருக்கான இடத் தடம் மற்றும் பட்டறை இடம்
ஒரு உற்பத்தி ஆலையில் கிடைக்கும் இடவசதி, இயந்திரத் தேர்வில் குறிப்பிடத்தக்க தாக்கத்தை ஏற்படுத்துகிறது. ஆலைகள் ஒரு இயந்திரத்தின் இடத்தையும் அதன் சுற்றுப்புறத் தேவைகளையும் கவனமாகக் கருத்தில் கொள்ள வேண்டும். இந்தத் திட்டமிடல், திறமையான செயல்பாட்டையும் பாதுகாப்பான பணிச்சூழலையும் உறுதி செய்கிறது.
இயந்திரத்தின் பரிமாணங்கள் மற்றும் தளவமைப்பு
இயந்திரத்தின் உண்மையான பரிமாணங்களே முதன்மையான கவனமாகும். உற்பத்தியாளர்கள் நீளம், அகலம் மற்றும் உயரம் தொடர்பான விரிவான விவரக்குறிப்புகளை வழங்குகிறார்கள். தேர்ந்தெடுக்கப்பட்ட இயந்திரம், அதற்கென ஒதுக்கப்பட்ட பகுதிக்குள் பொருந்துவதை பட்டறைகள் உறுதி செய்ய வேண்டும். மேலும், சில்லு கடத்திகள், குளிரூட்டித் தொட்டிகள் மற்றும் மின்சாரப் பெட்டிகள் போன்ற துணை உபகரணங்களுக்கும் அந்த அமைப்பு இடமளிக்க வேண்டும். ஒரு உகந்த அமைப்பு, பணி ஓட்டத்தை எளிதாக்கி, தடைகளைத் தடுக்கிறது.
பராமரிப்புக்கான அணுகல்தன்மை
வழக்கமான பராமரிப்பு மற்றும் பழுதுபார்ப்புகளுக்கு இயந்திரத்தைச் சுற்றி போதுமான இடம் இருப்பது மிகவும் அவசியம். தொழில்நுட்ப வல்லுநர்களுக்கு ஆய்வுகள், பாகங்கள் மாற்றுதல் மற்றும் பழுதுகளைக் கண்டறிதல் ஆகியவற்றுக்காக இயந்திரத்தின் அனைத்துப் பக்கங்களுக்கும் தடையற்ற அணுகல் தேவைப்படுகிறது. நெருக்கடியான இடங்கள் பராமரிப்பு நேரத்தை நீட்டிக்கக்கூடும் மற்றும் பாதுகாப்பு அபாயங்களை அதிகரிக்கக்கூடும். தொடக்கத்திலிருந்தே பராமரிப்புக்கான அணுகலைத் திட்டமிடுவது, எதிர்கால சேவைப் பணிகளைச் சீரமைக்க உதவுகிறது.
பொருள் கையாளும் இடத் தேவைகள்
இயந்திரத்தைச் சுற்றியுள்ள பகுதிகளில் பொருட்களைத் திறமையாகக் கையாள்வது, உற்பத்தித்திறனையும் பாதுகாப்பையும் நேரடியாகப் பாதிக்கிறது. மூலப்பொருட்களை ஏற்றுவதற்கும், முடிக்கப்பட்ட பாகங்களை இறக்குவதற்கும் பட்டறைகளில் போதுமான இடைவெளி தேவைப்படுகிறது. குறைந்தபட்சம்36 அங்குலம் (3 அடி)தெளிவான பாதைகளுக்கு இது பெரும்பாலும் ஒரு அடிப்படையாகச் செயல்படுகிறது. பெரிய அல்லது நீளமான பாகங்களுக்கு, பட்டறைகள் 7 முதல் 8 அடி இடைவெளியைப் பரிந்துரைக்கின்றன. இது கருவிகள், கருவிப் பெட்டிகள், தட்டுகள் மற்றும் தள்ளுவண்டிகளுக்கு இடமளித்து, கட்டுப்பாட்டுக் கருவிகளுடன் தற்செயலாகத் தொடர்பு கொள்வதைத் தடுக்கிறது. ஒரு பயனர், இடத்தை அதிகப்படுத்தவும், பாகங்களை ஏற்றுவதற்கு ஜிப் கிரேனைப் பயன்படுத்துவதை எளிதாக்கவும், ஒரு லேத் மற்றும் மில்லுக்கு இடையில் குறிப்பாக 10 அடி இடைவெளியை ஒதுக்கினார். இயக்குபவரின் நடமாட்டத்தைக் கருத்தில் கொண்டு, குறிப்பாகப் பெரிய உடல்வாகு கொண்ட நபர்களுக்கு, குறைந்தபட்சம் 6 அடி இடைவெளி பரிந்துரைக்கப்படுகிறது. கனமான பொருத்துதல்களை மாற்றுவதற்கு டை வண்டிகள் போன்ற உபகரணங்களுக்கு இடம் அளிக்க 7 முதல் 8 அடி தேவைப்படலாம். பட்டறைகள் குளிரூட்டித் தொட்டிகளை அகற்றுவதையும் கணக்கில் கொள்ள வேண்டும். பாதுகாப்பிற்காக, அருகிலுள்ள இயந்திரத்தில் ஒரு இயக்குபவர் நிற்கக்கூடிய இடத்திற்கு நேராக லேத்தின் சக் இல்லை என்பதை அவர்கள் உறுதி செய்ய வேண்டும்.
CNC டர்னிங் சென்டருக்கான பட்ஜெட் மற்றும் மொத்த உரிமையாளர் செலவு
ஒரு விரிவான வரவுசெலவுப் பகுப்பாய்வு என்பது ஆரம்ப கொள்முதல் விலையைத் தாண்டியது. அது, ஒரு இயந்திரத்தை அதன் ஆயுட்காலம் முழுவதும் சொந்தமாக வைத்திருப்பதற்கும் இயக்குவதற்கும் தொடர்புடைய அனைத்து செலவுகளையும் உள்ளடக்கியது. இந்த மொத்த உரிமையாளர் செலவு (TCO) மிகவும் துல்லியமான நிதிநிலையை வழங்குகிறது.
ஆரம்ப கொள்முதல் விலை
ஆரம்ப கொள்முதல் விலை என்பது ஒரு இயந்திரத்திற்கான முன்கூட்டிய முதலீட்டைக் குறிக்கிறது. இந்தச் செலவு, இயந்திரத்தின் வகை, அம்சங்கள் மற்றும் திறன்களைப் பொறுத்து கணிசமாக மாறுபடும். வாங்குபவர்கள் தங்கள் வரவுசெலவுத் திட்டத்தை, தங்களின் உற்பத்தித் தேவைகளுடன் சீரமைத்துக் கொள்ள வேண்டும்.
| CNC லேத் இயந்திர வகுப்பு | ஆரம்ப கொள்முதல் விலை வரம்பு |
|---|---|
| மேசை மேல் CNC லேத் | $5,000 – $20,000 |
| நடுத்தர அளவிலான உற்பத்தி லேத் | $30,000 – $100,000 |
| பல-சுழல் அல்லது சுவிஸ்-வகை CNC லேத் | $100,000 – $300,000+ |
இந்தப் புள்ளிவிவரங்கள், கிடைக்கக்கூடிய பரந்த அளவிலான தெரிவுகளை விளக்குகின்றன. ஒரு கடையின் குறிப்பிட்ட தேவைகளே, அதற்கேற்ற முதலீட்டு அளவைத் தீர்மானிக்கின்றன.
செயல்பாட்டுச் செலவுகள் மற்றும் செயல்திறன்
இயக்கச் செலவுகள் என்பது ஆரம்ப கொள்முதலுக்குப் பிறகான தொடர்ச்சியான செலவுகளை உள்ளடக்கியது. இவற்றில் ஆற்றல் நுகர்வு, கருவிகள், பராமரிப்பு மற்றும் தொழிலாளர் கூலி ஆகியவை அடங்கும். ஒரு திறமையான இயந்திரம் இந்தத் தொடர்ச்சியான செலவுகளைக் குறைக்கிறது. நவீன இயந்திரங்கள் பெரும்பாலும் ஆற்றல் சேமிக்கும் பாகங்களைக் கொண்டிருப்பதால், மின்சாரக் கட்டணங்களைக் குறைக்கின்றன. உயர்தரக் கருவிகள் நீண்ட காலம் நீடிப்பதால், அவற்றை மாற்றும் இடைவெளி குறைகிறது. வழக்கமான பராமரிப்பு, அதிக செலவு பிடிக்கும் பழுதுகளைத் தடுத்து, இயந்திரத்தின் ஆயுளை நீட்டிக்கிறது. திறமையான செயல்பாடு, ஒரு பாகத்திற்கான தொழிலாளர் நேரத்தையும் குறைத்து, ஒட்டுமொத்த செலவுகளையும் மேலும் குறைக்கிறது.
மறுவிற்பனை மதிப்பு மற்றும் தேய்மானம்
இயந்திரங்களின் மதிப்பு காலப்போக்கில் குறைகிறது. இருப்பினும், சில இயந்திரங்கள் மற்றவற்றை விட தங்கள் மதிப்பை சிறப்பாகத் தக்கவைத்துக் கொள்கின்றன. மறுவிற்பனை மதிப்பை பாதிக்கும் காரணிகளில் உற்பத்தியாளரின் நற்பெயர், இயந்திரத்தின் பராமரிப்பு வரலாறு மற்றும் அதன் தொழில்நுட்பப் பொருத்தம் ஆகியவை அடங்கும். வலுவான சேவை வலையமைப்பைக் கொண்ட, நன்கு மதிக்கப்படும் ஒரு பிராண்டில் முதலீடு செய்வது பெரும்பாலும் சிறந்த மறுவிற்பனை மதிப்பிற்கு வழிவகுக்கிறது. முறையான பராமரிப்பு இயந்திரத்தின் நிலையையும் பாதுகாக்கிறது, இது எதிர்கால வாங்குபவர்களுக்கு அதை மேலும் கவர்ச்சிகரமானதாக ஆக்குகிறது. வாங்குபவர்கள் தங்கள் முதலீட்டு முடிவை எடுக்கும்போது நீண்ட கால மதிப்பு மற்றும் சாத்தியமான மதிப்புக்குறைவைக் கருத்தில் கொள்ள வேண்டும்.
உங்கள் CNC டர்னிங் சென்டருக்கான சேவை மற்றும் ஆதரவு
இயந்திரத்தின் இயக்க நேரத்தை அதிகப்படுத்துவதற்கும், நீண்டகால உற்பத்தித்திறனை உறுதி செய்வதற்கும் திறமையான சேவையும் ஆதரவும் மிக அவசியமானவை. வாங்குபவர்கள், வாடிக்கையாளர் திருப்திக்கான உற்பத்தியாளரின் அர்ப்பணிப்பையும், உள்ளூர் உதவி கிடைப்பதையும் மதிப்பீடு செய்ய வேண்டும்.
உற்பத்தியாளரின் நற்பெயர் மற்றும் நம்பகத்தன்மை
ஒரு உற்பத்தியாளரின் நம்பகத்தன்மைக்கான நற்பெயர், ஒரு இயந்திரத்தின் நீண்டகால செயல்திறனையும் ஒரு பட்டறையின் செயல்பாட்டுத் தொடர்ச்சியையும் நேரடியாகப் பாதிக்கிறது. வலுவான சாதனைப் பதிவைக் கொண்ட நிறுவனங்கள் பெரும்பாலும் சிறந்த தயாரிப்புகளையும் ஆதரவையும் வழங்குகின்றன. உதாரணமாக, DMG MORI 95% வாடிக்கையாளர் தக்கவைப்பு விகிதத்தைக் கொண்டுள்ளது, இது அதிக திருப்தியைக் குறிக்கிறது. ஹாஸ் ஆட்டோமேஷன் அதன் நம்பகத்தன்மை மற்றும் எளிதான பயன்பாடு காரணமாக 10,000-க்கும் மேற்பட்ட அமெரிக்கப் பட்டறைகளின் நம்பிக்கையைப் பெறுகிறது. ஹெர்ம்லேவும் 95%-க்கும் அதிகமான வாடிக்கையாளர் திருப்தியை அடைகிறது. இந்த அளவீடுகள், தொடர்ந்து நம்பகமான இயந்திரங்களையும், வாங்கிய பிறகு சிறந்த சேவையையும் வழங்கும் உற்பத்தியாளர்களை முன்னிலைப்படுத்துகின்றன.
உள்ளூர் சேவை கிடைக்கும்தன்மை
செலவுமிக்க உற்பத்தித் தாமதங்களைக் குறைப்பதற்கு, உள்ளூர் சேவை கிடைப்பது மிகவும் இன்றியமையாதது. தொழில்நுட்ப வல்லுநர்களின் விரைவான பதிலளிப்பு, இயந்திரங்கள் மீண்டும் விரைவாகச் செயல்பாட்டிற்குத் திரும்புவதை உறுதி செய்கிறது.
| முன்னுரிமை நிலை | பதிலளிக்கும் நேரம் (சராசரி) |
|---|---|
| முன்னுரிமை 1 (முக்கியமானது) | 2-4 மணி நேரம் |
| முன்னுரிமை 2 (உயர்) | 4-8 மணி நேரம் |
| முன்னுரிமை 3 (நடுத்தரம்) | அடுத்த வேலை நாள் |
| முன்னுரிமை 4 (குறைவு) | 2-5 வேலை நாட்கள் |
உற்பத்தி வரிசையைச் சார்ந்திருக்கும் உற்பத்தி ஆலைகளுக்கு, பெரும்பாலும் 24/7 சேவையும், உத்தரவாதமளிக்கப்பட்ட 2 மணி நேர பதிலளிப்பு நேரமும் தேவைப்படுகிறது. மெத்தட்ஸ் மெஷின், சேவைக்கான விரைவான பதிலளிப்பு நேரங்களை வலியுறுத்துகிறது; அமெரிக்காவைத் தளமாகக் கொண்ட முகவர் அழைப்பு மையம் மூலம் 24/7 நேரடி தொழில்நுட்ப ஆதரவை வழங்குகிறது. அனுபவம் வாய்ந்த தொழில்நுட்ப வல்லுநர்கள் வட அமெரிக்கா முழுவதும் உள்ள பிராந்திய அலுவலகங்களில் பணியமர்த்தப்பட்டுள்ளனர். இருப்பினும், சேவையின் தரம் மாறுபடலாம். ஒரு பயனர், பழுதுபார்க்கும் நிறுவனத்திடமிருந்து பெல்ட்டை மாற்றுவதற்காக 9 நாட்கள் காத்திருக்க வேண்டியிருந்ததாகத் தெரிவித்தார். மற்றொரு பயனர், பல மணிநேர பயண தூரத்தில் அமைந்திருந்தாலும், தங்களது ஹாஸ், மசாக் மற்றும் மோரி இயந்திரங்களுக்கு கிட்டத்தட்ட எப்போதும் அடுத்த நாளே சேவை கிடைத்ததாகக் குறிப்பிட்டார்.
உத்தரவாதம் மற்றும் தொழில்நுட்ப ஆதரவு
உத்தரவாதம் மற்றும் கிடைக்கக்கூடிய தொழில்நுட்ப ஆதரவைப் புரிந்துகொள்வது ஒரு முதலீட்டைப் பாதுகாக்கிறது. புதிய இயந்திரங்களுக்கான நிலையான உத்தரவாதக் காலங்கள், உற்பத்தியாளர் மற்றும் மாடலைப் பொறுத்து, பொதுவாக ஒன்று முதல் மூன்று ஆண்டுகள் வரை இருக்கும். இந்த உத்தரவாதங்கள் பொதுவாகப் பொருட்கள் மற்றும் வேலைப்பாடுகளில் உள்ள குறைபாடுகளை உள்ளடக்குகின்றன; இதில் பெரும்பாலும் பாகங்கள் மற்றும் உழைப்புக்கான கட்டணம், செயல்திறன் உத்தரவாதங்கள் மற்றும் தொழில்நுட்ப ஆதரவுக்கான அணுகல் ஆகியவை அடங்கும். நீட்டிக்கப்பட்ட உத்தரவாத விருப்பங்கள் பெரும்பாலும் வாங்குவதற்குக் கிடைக்கின்றன. உத்தரவாதம் எவற்றை உள்ளடக்கியது மற்றும் எவற்றை விலக்குகிறது என்பது உட்பட, அதன் குறிப்பிட்ட விதிமுறைகளைப் புரிந்துகொள்வது மிகவும் முக்கியம். முக்கிய ஆதரவுச் சலுகைகள் பின்வருமாறு:
- தகுதிவாய்ந்த தொழில்நுட்ப ஆதரவு மற்றும் உடனடி சேவைக்கான அணுகல்.
- இயந்திரத்தைத் தற்போதையதாகவும் திறமையானதாகவும் வைத்திருக்க மென்பொருள் புதுப்பிப்புகள் மற்றும் ஆதரவு சேர்க்கப்பட்டுள்ளது.
- செயலிழப்பு நேரத்தைக் குறைப்பதற்காக, சம்பவ இடத்திலேயே சேவை மற்றும் பழுதுபார்ப்பு வசதிகள் கிடைக்கும்.
CNC டர்னிங் சென்டர் மூலம் தானியக்கம் மற்றும் எதிர்கால விரிவாக்கம்
ஒரு இயந்திரத்தை வாங்கும் போது, தானியக்கம் மற்றும் எதிர்கால விரிவாக்கத் திறன்களைக் கருத்தில் கொள்வது மிகவும் அவசியம். இந்த அம்சங்கள், ஒரு நிறுவனத்தின் முதலீடு பல ஆண்டுகளுக்குப் பொருத்தமானதாகவும் உற்பத்தித்திறன் மிக்கதாகவும் இருப்பதை உறுதி செய்கின்றன. மாறிவரும் உற்பத்தித் தேவைகள் மற்றும் தொழில்நுட்ப முன்னேற்றங்களுக்கு ஏற்ப வணிகங்கள் தங்களை மாற்றியமைத்துக் கொள்ளவும் இவை உதவுகின்றன.
ரோபோ ஒருங்கிணைப்பு சாத்தியம்
ரோபோ ஒருங்கிணைப்பு உற்பத்தித்திறனையும் செயல்திறனையும் கணிசமாக அதிகரிக்கிறது. ரோபோக்கள் சாதிப்பது என்னவென்றால்...±0.05 மிமீ மீண்டும் மீண்டும் செய்யும் தன்மைஇது 24/7 உற்பத்தியை சாத்தியமாக்குவதோடு, இயந்திரப் பயன்பாட்டை 30% வரை அதிகரிக்கிறது. சிறப்புப் பற்றிக்கொள்ளிகளைக் கொண்ட ஆறு-அச்சு ரோபோக்கள் 80 கிலோ வரையிலான சுமைகளைக் கையாளுகின்றன. அவை கைமுறை முறைகளை விட 2-2.5 மடங்கு வேகமாகச் செயல்படுகின்றன. இது ஏற்றுதல் மற்றும் இறக்குதல் நேரத்தை 60% வரை குறைக்கிறது. மேம்பட்ட CNC வெல்டிங் ரோபோக்கள் ±0.1 மிமீ துல்லியத்தை வழங்குகின்றன. அவை குறைபாட்டு விகிதங்களை 40-50% குறைத்து, உற்பத்தி வேகத்தை 30-35% அதிகரிக்கின்றன. பார்வை அமைப்புகளைக் கொண்ட ரோபோக்கள் ±0.02 மிமீ மீண்டும் மீண்டும் செய்யும் தன்மையுடன் துல்லியமான அசெம்பிளியைச் செய்கின்றன. அவை நெகிழ்வான பொருத்துதல்கள் மூலம் அமைவு நேரத்தை 70% வரை குறைக்கின்றன. பொருள் ஏற்றுதல், கருவி மாற்றங்கள் மற்றும் பாகம் இறக்குதல் ஆகியவற்றிற்கான ரோபோ தானியக்கமானது, உபகரணப் பயன்பாட்டை 52% இலிருந்து 82% க்கும் மேலாக உயர்த்த முடியும். இது 30% மேம்பாட்டைக் குறிக்கிறது. CNC இயந்திரங்களுடன் ஒருங்கிணைப்பது ஒரு பாகத்திற்கான சராசரி சுழற்சி நேரத்தை 25% குறைக்க முடியும். இது குறிப்பிடத்தக்க உற்பத்தித்திறன் ஆதாயங்களுக்கு வழிவகுக்கிறது. சீரான, பிழையற்ற பாகம் கையாளுதல் மற்றும் தானியங்கு சரிபார்ப்பு ஆகியவை கழிவு விகிதங்களை சுமார் 8% குறைக்கின்றன. ரோபோக்கள் மீண்டும் மீண்டும் செய்ய வேண்டிய, உடல் உழைப்பு தேவைப்படும் மற்றும் அபாயகரமான பணிகளையும் கையாளுகின்றன. இது மனிதப் பணியாளர்களை மேலும் சிக்கலான பணிகளுக்கு விடுவிக்கிறது.பணியிடப் பாதுகாப்பை மேம்படுத்துகிறது.
பார் ஃபீடர் இணக்கத்தன்மை
பார் ஃபீடர் இணக்கத்தன்மை என்பது தானியக்கத்தின் மற்றொரு முக்கிய அம்சமாகும். ஒரு பார் ஃபீடர் இயந்திரத்திற்கு மூலப்பொருளைத் தானாகவே வழங்குகிறது. இது நீண்ட காலத்திற்குத் தொடர்ச்சியான, ஆளில்லா செயல்பாட்டைச் சாத்தியமாக்குகிறது. உற்பத்திப் பட்டறைகள் இரவிலும் அல்லது வேலை நேரம் அல்லாத நேரங்களிலும் உற்பத்தியை இயக்கலாம். இது இயந்திரப் பயன்பாட்டையும் உற்பத்தித் திறனையும் அதிகபட்சமாக்குகிறது. பார் ஃபீடர்கள், கையால் பொருட்களை ஏற்ற வேண்டிய தேவையை நீக்குவதன் மூலம் தொழிலாளர் செலவுகளைக் குறைக்கின்றன. மேலும், அவை சீரான மூலப்பொருள் ஓட்டத்தைப் பராமரிப்பதன் மூலம், பாகத்தின் தரத்தில் நிலைத்தன்மையை உறுதி செய்கின்றன.
மேம்படுத்தல்களுக்கான மட்டு வடிவமைப்பு
மட்டு வடிவமைப்பு கோட்பாடுகள் எதிர்கால மேம்படுத்தல்களுக்கு வழிவகுக்கின்றன. இது இந்த சிறப்பு இயந்திரங்களை உருவாக்குகிறது.எதிர்காலத்திற்கு உகந்தமட்டு வடிவமைப்புகள் சாத்தியமாக்குகின்றனஇயந்திரங்களின் மறுசீரமைப்புகுறிப்பிட்ட திட்டத் தேவைகளின் அடிப்படையில் இவை அமைகின்றன. தேவைக்கேற்ப முக்கிய செயல்பாடுகளை ஒருங்கிணைப்பதற்கான நெகிழ்வுத்தன்மையை இவை வழங்குகின்றன. இந்த வடிவமைப்புகள் சில கூறுகளை எளிதாக மேம்படுத்த உதவுகின்றன. முழு இயந்திரத்தையும் மாற்ற வேண்டிய அவசியமின்றி இது நிகழ்கிறது. தொழில்நுட்பம் முன்னேறும்போது இயந்திரங்கள் பொருத்தமானதாகவே இருப்பதை இது உறுதி செய்கிறது.
ஒரு CNC டர்னிங் சென்டரின் ஆற்றல் திறன் மற்றும் சுற்றுச்சூழல் தாக்கம்
ஆற்றல் திறன் மற்றும் சுற்றுச்சூழல் பாதிப்பைக் கருத்தில் கொள்வது நவீன உற்பத்திக்கு இன்றியமையாததாகிவிட்டது. இந்தக் காரணிகள் செயல்பாட்டுச் செலவுகள் மற்றும் ஒரு நிறுவனத்தின் நிலைத்தன்மைக்கான அர்ப்பணிப்பு ஆகிய இரண்டையும் பாதிக்கின்றன. வணிகங்கள், தங்களின் சூழலியல் தடத்தைக் குறைக்கும் அதே வேளையில் திறமையாகச் செயல்படும் இயந்திரங்களைத் தேடுகின்றன.
மின்சார நுகர்வு மற்றும் செலவுகள்
ஒரு இயந்திரத்தின் மின் நுகர்வு, இயக்கச் செலவுகளையும் சுற்றுச்சூழல் பாதிப்பையும் நேரடியாகத் தாக்குகிறது. நவீனCNC இயந்திரங்கள்பெரும்பாலும் ஆற்றல் சேமிப்புக் கூறுகள் மற்றும் அறிவார்ந்த மின் மேலாண்மை அமைப்புகளைக் கொண்டிருக்கும். இந்த அமைப்புகள், இயங்கும்போதும் மற்றும் செயலற்ற நேரங்களிலும் ஆற்றல் பயன்பாட்டை உகந்ததாக்குகின்றன. அதிக ஆற்றல் திறன் கொண்ட ஒரு இயந்திரத்தைத் தேர்ந்தெடுப்பது மின் கட்டணங்களைக் குறைப்பதோடு, கார்பன் வெளியேற்றத்தையும் குறைக்கிறது. பட்டறைகள் வெவ்வேறு மாடல்களின் மின் தேவைகளை மதிப்பீடு செய்து, அவற்றின் நீண்ட கால ஆற்றல் நுகர்வையும் கருத்தில் கொள்ள வேண்டும்.
குளிரூட்டி மேலாண்மை அமைப்புகள்
திறமையான குளிரூட்டி மேலாண்மை என்பது ஒருநிதி ரீதியாக புத்திசாலித்தனமான உத்திஇது கணிசமான செலவு சேமிப்பையும் சுற்றுச்சூழல் நன்மைகளையும் வழங்குகிறது. குளிரூட்டியை முறையாக அப்புறப்படுத்துவது மண் மற்றும் நீர் மாசுபாட்டைக் குறைக்கிறது. இது தீங்கு விளைவிக்கும் பொருட்கள் சூழல் மண்டலங்களை மாசுபடுத்துவதைத் தடுக்கிறது. இந்த நடைமுறை, நிலையான கழிவு மேலாண்மை நுட்பங்கள் மூலம் தீங்கு விளைவிக்கும் வெளியேற்றங்களையும் குறைக்கிறது. குளிரூட்டிகளை மறுசுழற்சி செய்வது இயற்கை வளங்களைப் பாதுகாத்து, மூலப்பொருட்களுக்கான தேவையைக் குறைக்கிறது.
முறையான குளிரூட்டி மேலாண்மை பொருளாதார நன்மைகளையும் வழங்குகிறது. இது திறமையான அகற்றல் மற்றும் மறுசுழற்சி அமைப்புகள் மூலம் கழிவு மேலாண்மை செலவுகளைக் குறைக்கிறது. மறுசுழற்சி மூலம் மீட்கப்பட்ட பொருட்களிலிருந்து வருவாயைக் கூட ஈட்ட முடியும். மேலும், இது நிலையான அகற்றல் முறைகளைப் பின்பற்றும் நிறுவனங்களின் நற்பெயரை மேம்படுத்துகிறது. தொழிற்சாலைகள் சுற்றுச்சூழல் விதிமுறைகளைப் பூர்த்தி செய்து, கழிவு சுற்றுச்சூழல் சட்டங்களுக்கு இணங்குவதை உறுதி செய்கின்றன. இது விதிமுறைகளுக்கு இணங்காததால் ஏற்படும் சட்டரீதியான தண்டனைகளையும் அபராதங்களையும் தவிர்க்கிறது. செயல்பாட்டு ரீதியாக, இது ஊழியர்களுக்கான அபாயங்களைக் குறைப்பதன் மூலம் பணியிடப் பாதுகாப்பையும் ஆரோக்கியத்தையும் மேம்படுத்துகிறது. மேலும் இது புத்தாக்கத்தையும் தொழில்நுட்பத் தத்தெடுப்பையும் ஊக்குவிக்கிறது.
சரியான குளிரூட்டி மேலாண்மை என்பதுசுற்றுச்சூழல் பாதிப்பையும் செலவுகளையும் குறைப்பதற்கு இன்றியமையாததுஇது குளிரூட்டித் தொட்டியின் ஆயுளை நீட்டித்து, அடிக்கடி மாற்ற வேண்டிய தேவையைக் குறைக்கிறது. இது இயந்திரங்களைச் சீராக இயங்க வைப்பதன் மூலம் பணியிட உற்பத்தித்திறனை அதிகரிக்கிறது. இது இயந்திரத்தால் செதுக்கப்பட்ட பாகங்களின் தரத்தை மேம்படுத்தி, சிறந்த மேற்பரப்புப் பூச்சுகளை உறுதி செய்கிறது. மேலும், இது இலக்குக் குவிப்பை நிலையாக வைத்திருப்பதால், மிகவும் நம்பகமான இயந்திரச் செயலாக்க செயல்திறனுக்கு வழிவகுக்கிறது. இது பாதுகாப்பான மற்றும் ஆரோக்கியமான பணிச்சூழலை ஊக்குவிக்கிறது. இது விலை உயர்ந்த இயந்திரச் செயலாக்க உபகரணங்களைப் பாதுகாத்து, கருவியின் ஆயுளை நீட்டிக்கிறது.ஃபியூஷன் கூலன்ட் சிஸ்டம்ஸின் CO₂-அடிப்படையிலான ப்யூர்-கட்® CNC குளிரூட்டும் அமைப்புஇது ஒரு தூய்மையான மாற்றீட்டை வழங்குகிறது. இந்த அமைப்பு மீ உயர் அழுத்த கார்பன் டை ஆக்சைடை (scCO₂) குளிரூட்டும் ஊடகமாகப் பயன்படுத்துகிறது. இது சுற்றுச்சூழல் பாதிப்பைக் குறைக்கிறது, தீங்கு விளைவிக்கும் குளிரூட்டிக் கழிவுகளை நீக்குகிறது, மேலும் பின்வரும் வழிகளில் பாதுகாப்பை மேம்படுத்துகிறது:
- குளிரூட்டி விரயம் இல்லை: பயன்பாட்டிற்குப் பிறகு scCO₂ பாதிப்பின்றி ஆவியாகிறது.
- குறைக்கப்பட்ட ஆற்றல் பயன்பாடு: Pure-Cut® குறைவான ஆற்றலையே பயன்படுத்துகிறது.
- நிலையான CO₂ மூலப் பயன்பாடு: பயன்படுத்தப்படும் CO₂ பொதுவாக மறுசுழற்சி செய்யப்படுகிறது.
கழிவு குறைப்பு உத்திகள்
பயனுள்ள கழிவு குறைப்பு உத்திகளை செயல்படுத்துதல்பொருள் நுகர்வையும் அகற்றும் செலவுகளையும் குறைக்கிறது. கடைகள் பல நிரூபிக்கப்பட்ட முறைகளைப் பின்பற்றலாம்.
- நெஸ்டிங் மென்பொருளைப் பயன்படுத்துங்கள்: இது பயன்படுத்தப்படாத இடத்தை குறைப்பதற்காக, பாகங்கள் வைக்கும் முறையைத் தானியக்கமாக்குகிறது. இதன் மூலம் தகடு உலோகக் கழிவுகள், வெட்டும் நேரம், கருவித் தேய்மானம் மற்றும் அகற்றும் செலவுகள் குறைகின்றன.
- இறுதி வடிவத்திற்கு நெருக்கமான எந்திர வேலைக்கு மாறுங்கள்: இது இறுதிப் பாகத்தை மிகவும் ஒத்திருக்கும் ஒரு வெற்றுப் பாகத்திலிருந்து தொடங்குகிறது. இது அகற்றப்பட வேண்டிய பொருளின் அளவைக் குறைக்கிறது, சுழற்சி நேரங்களைக் குறைக்கிறது, மற்றும் கருவியின் ஆயுளை நீட்டிக்கிறது.
- சிறந்த கருவிப்பாதைகளைத் தேர்ந்தெடுங்கள்: தகவமைவு வழி அகற்றுதல் போன்ற உத்திகள், பொருள் அகற்றுதலை உகந்ததாக்குகின்றன. அவை தேவையற்ற நகர்வுகளைக் குறைத்து, வெட்டும் காற்றைத் தடுப்பதன் மூலம், கழிவு மற்றும் தேய்மானத்தைக் குறைக்கின்றன.
- ஊட்டம் மற்றும் வேகங்களைச் சரிசெய்யவும்: முறையான சரிசெய்தல், மோசமான மேற்பரப்புப் பூச்சுகள், பொருளின் உருக்குலைவு மற்றும் அதிகப்படியான சில்லுகள் உருவாவதைத் தடுக்கிறது. இது மறுவேலை மற்றும் அப்புறப்படுத்தப்படும் பொருட்களின் அளவைக் குறைக்கிறது.
- வெட்டுவதற்கு முன் உருவகப்படுத்துங்கள்: மெய்நிகர் சோதனை வெட்டுகளைச் செய்வது, ஏற்படக்கூடிய பிழைகளைக் கண்டறிந்து சரிசெய்ய உதவுகிறது. இது மூலப்பொருள் இழப்பையும், மீண்டும் செய்ய வேண்டிய வேலையையும் தடுக்கிறது.
CNC டர்னிங் சென்டரின் ஆபரேட்டர் பயிற்சி மற்றும் பாதுகாப்பு அம்சங்கள்
செயல்பாட்டு எளிமை மற்றும் கற்றல் வளைவு
திCNC இயந்திரப் பயன்பாட்டைக் கற்றுக்கொள்வது ஆரம்பத்தில் கடினமாக இருக்கலாம்.இருப்பினும், பயிற்சியின் மூலம் இது மேலும் இயல்பாகப் புரியும். பல காரணிகள் இந்தச் சிக்கலான தன்மையில் செல்வாக்கு செலுத்துகின்றன. இயந்திர மற்றும் மின் அமைப்புகளில் உள்ள தொழில்நுட்ப அறிவு, CAD/CAM தேர்ச்சி, G-code போன்ற நிரலாக்கத் திறன்கள் மற்றும் நடைமுறை அனுபவம் ஆகியவை இதில் அடங்கும். நவீன கட்டுப்பாட்டு அமைப்புகள் இந்தச் செயல்முறையை எளிதாக்குவதை நோக்கமாகக் கொண்டுள்ளன. உதாரணமாக,ஹைடன்ஹைன் டிஎன்சி7இது ஒரு உள்ளுணர்வுமிக்க மற்றும் பயனர்-நட்பு இடைமுகத்தைக் கொண்டுள்ளது. இயக்குபவர்கள் தங்களுக்குப் பிடித்தமானவற்றைக் கொண்டு முகப்புத் திரையைத் தனிப்பயனாக்கலாம், இது கற்றல் சிரமத்தைக் குறைக்கிறது. உள்ளமைக்கப்பட்ட செயல்முறை வீடியோக்கள், பயனர்களுக்கு எளிய பணிகளில் வழிகாட்டி, புதிய இயக்குபவர்கள் விரைவாகப் பழகிக்கொள்ள உதவுகின்றன. இதேபோல்,சகோதரர் கட்டுப்படுத்திஇது ஹாஸ் (Haas) போன்றே இருப்பதால், ஹாஸ் அனுபவம் உள்ளவர்களுக்கு இதைத் தழுவிக்கொள்வது எளிது. பிரதர் ஸ்பீடியோவிற்கான (Brother Speedio) ஆவணங்கள் மிகச் சிறப்பாகவும், நன்கு எழுதப்பட்டும் உள்ளன. ஸ்பீடியோ கட்டுப்பாட்டைப் பயன்படுத்துவது மிகவும் எளிது. பயனர்கள் விரைவாகப் பயன்படுத்தத் தொடங்கலாம். கருவிகளை அமைத்தல், வேலை ஈடுசெய்தல் (work offsets), மற்றும் நிரல்களை இயக்குதல் போன்ற அடிப்படைச் செயல்பாடுகளுக்கு, நவீன கட்டுப்பாடுகளைப் பொதுவாகச் சில மணிநேரங்களுக்குள் எளிதாகக் கற்றுக்கொள்ளலாம்.
வழங்கப்படும் பயிற்சித் திட்டங்கள்
விரிவான பயிற்சித் திட்டங்கள்புதிய இயக்குபவர்களுக்குப் பயிற்சிகள் இன்றியமையாதவை. பயிற்சியானது அடிப்படை CNC கருத்துகள், G-கோட் நிரலாக்கம் மற்றும் உருவகப்படுத்துதல்களை உள்ளடக்கியிருக்க வேண்டும். மேலும், இது CAD/CAM மென்பொருள், கருவித் தேர்வு, வரைபட வாசிப்பு, அத்தியாவசியக் கணிதம் மற்றும் பொருள் அறிவியல் ஆகியவற்றையும் உள்ளடக்கியுள்ளது. நடைமுறைத் திறன் மேம்பாட்டிற்கு நேரடி அனுபவம் மிகவும் முக்கியமானது. இதில் மேற்பார்வையிடப்பட்ட இயந்திர இயக்கம், சிமுலேட்டர் பயன்பாடு மற்றும் நிஜ உலகத் திட்டப் பணிகள் ஆகியவை அடங்கும். இயக்குபவர்களுக்குப் பழுது நீக்குதல் மற்றும் சிக்கல் தீர்த்தல் ஆகியவற்றில் பயிற்சி தேவை. இதில் முன்கணிப்புப் பராமரிப்பு, இயந்திரச் சிக்கல்களைக் கண்டறிந்து தீர்ப்பது, ஆஃப்செட்களைச் சரிசெய்வது, எச்சரிக்கைக் குறியீடுகளைப் புரிந்துகொள்வது மற்றும் சிக்கல்களை எப்போது மேல் அதிகாரிகளுக்குத் தெரிவிக்க வேண்டும் என்பதை அறிவது ஆகியவை அடங்கும். பாதுகாப்பு நெறிமுறைகளும் மிக முக்கியமானவை. காயங்களைத் தடுப்பதற்காக, விரிவான பயிற்சியானது OSHA இணக்கம், இயந்திரப் பாதுகாப்பு, அவசர நிறுத்த நடைமுறைகள் மற்றும் பணிச்சூழலியல் ஆகியவற்றை உள்ளடக்கியிருக்க வேண்டும். நவீனப் பயிற்சியானது, தொழில் 4.0 கருத்துகள், உருவகப்படுத்துதல் அடிப்படையிலான அல்லது மெய்நிகர் யதார்த்த (VR) பயிற்சி மற்றும் பசுமை உற்பத்தி குறித்த தொகுதிகளையும் உள்ளடக்கியுள்ளது.
பாதுகாப்பு இடைப்பூட்டுகள் மற்றும் காவல்கள்
இயந்திரக் காவலர்கள் என்பவை பாதுகாப்புத் தடைகள் அல்லது சாதனங்கள் ஆகும்.உபகரணங்களின் அபாயகரமான பாகங்களைச் சுற்றி அவை அமைந்துள்ளன. அவை நகரும் பாகங்களுடன் தொடர்பு ஏற்படுவதைத் தடுக்கின்றன. OSHA குறிப்பிட்ட இயந்திரப் பாதுகாப்புத் தரங்களை வெளியிடுகிறது. இயந்திரப் பாதுகாப்புகளில் மூன்று முக்கிய வகைகள் உள்ளன: நிலையான பாதுகாப்புகள், ஒன்றோடொன்று பிணைக்கும் பாதுகாப்புகள் மற்றும் சரிசெய்யக்கூடிய பாதுகாப்புகள். ஒன்றோடொன்று பிணைக்கும் பாதுகாப்புகள், அல்லது பாதுகாப்பு இடைப்பூட்டுகள், ஒரு பாதுகாப்பு அமைப்புடன் இணைக்கப்பட்ட நகரக்கூடிய தடைகளாகும். இந்த அமைப்பு திறக்கப்படும்போது இயந்திரத்தை நிறுத்துகிறது. மற்ற பாதுகாப்பு முன்னெச்சரிக்கை நடவடிக்கைகளில் ஒளித் திரைகள், பாதுகாப்புத் தொடர்பு விரிப்புகள் மற்றும் CNC இயந்திரப் பாதுகாப்புக் கண்ணாடி ஆகியவை அடங்கும். அவசர நிறுத்த சுவிட்சுகள் (E-stops) என்பவை இயந்திரத்தை விரைவாக நிறுத்தும் பெரிய சிவப்பு பொத்தான்கள் ஆகும். பூட்டுதல்/குறியிடுதல் (LOTO) நடைமுறைகள் உபகரணங்களின் ஆற்றலை இயற்பியல் ரீதியாகத் துண்டிக்கின்றன.இயக்குபவர்களுக்கு செயல்பாட்டிற்கு முந்தைய பரிசோதனை மிகவும் முக்கியமானது.தொடங்குவதற்கு முன், இயக்குபவர்கள் தளர்வான அல்லது காணாமல் போன பாதுகாப்பு உறைகள், சேதமடைந்த கேபிள்கள், தளர்வான பொருத்திகள் மற்றும் அனைத்து பாதுகாப்பு அம்சங்களின் செயல்பாட்டையும் சரிபார்க்க வேண்டும்.ANSI 11.19 (2010)பாதுகாப்பிற்கான செயல்திறன் அளவுகோல்களை வழங்குகிறது. இந்தத் தரநிலை அனைத்து இயந்திரங்கள் மற்றும் உபகரணங்களுக்கும் பொருந்தும். இது பாதுகாப்புத் தரநிலைகளை எளிதாக்குகிறது.
எந்தவொரு விஷயத்திற்கும் ஒரு விரிவான மதிப்பீடு இன்றியமையாதது.சிஎன்சி டர்னிங் சென்டர்கொள்முதல். கடைகள் ஆரம்பச் செலவை விட நீண்ட கால மதிப்புக்கும் முதலீட்டின் மீதான வருவாய்க்கும் முன்னுரிமை அளிக்க வேண்டும். இந்த உத்திசார்ந்த அணுகுமுறை ஒரு உகந்த முதலீட்டை உறுதி செய்கிறது. விவாதிக்கப்பட்ட அனைத்து காரணிகளையும் கவனமாகக் கருத்தில் கொள்ளுங்கள். இந்த விடாமுயற்சி உங்கள் கடைக்கு ஒரு வெற்றிகரமான, பயனுள்ள கொள்முதலுக்கு வழிவகுத்து, வரும் ஆண்டுகளில் அதன் திறன்களை மேம்படுத்துகிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
CNC டர்னிங் சென்டர் மற்றும் CNC லேத் ஆகியவற்றுக்கு இடையேயான வேறுபாடு என்ன?
A CNC லேத்முதன்மையாகத் திருப்புதல் செயல்பாடுகளைச் செய்கிறது. ஒரு CNC திருப்புதல் மையம் மிகவும் மேம்பட்ட திறன்களை வழங்குகிறது. இது பெரும்பாலும் நேரடிக் கருவியமைப்பு, பல அச்சுகள் மற்றும் தானியங்கு அம்சங்களை உள்ளடக்கியுள்ளது. இந்தக் கூடுதல் அம்சங்கள், ஒரே அமைப்பில் அரைத்தல், துளையிடுதல் மற்றும் தட்டுதல் ஆகியவற்றைச் செய்ய அனுமதிக்கின்றன.
CNC டர்னிங் சென்டரில் லைவ் டூலிங் செய்வதன் முக்கிய நன்மைகள் என்ன?
லைவ் டூலிங் ஒரு டர்னிங் சென்டரின் பன்முகத்தன்மையை கணிசமாக மேம்படுத்துகிறது. இது மில்லிங், டிரில்லிங் மற்றும் டாப்பிங் போன்ற செயல்பாடுகளைச் செய்ய இயந்திரத்தை அனுமதிக்கிறது. இதனால், பாகங்களை மற்றொரு இயந்திரத்திற்கு மாற்ற வேண்டிய தேவை நீக்கப்படுகிறது. இதன்மூலம், பட்டறைகள் அதிக வடிவமைப்பு நெகிழ்வுத்தன்மையைப் பெறுவதோடு, அமைவு நேரங்களையும் குறைக்கின்றன.
ஒரு CNC டர்னிங் சென்டருக்கு வெப்ப நிலைத்தன்மை ஏன் முக்கியமானது?
துல்லியத்தைப் பராமரிப்பதற்கு வெப்ப நிலைத்தன்மை இன்றியமையாதது. இயந்திரக் கூறுகள் இயங்கும் போது வெப்பமடைந்து விரிவடைகின்றன. இந்த விரிவடைதல் பரிமாண மாற்றங்களை ஏற்படுத்துகிறது. திறமையான குளிரூட்டும் அமைப்புகளும் ஈடுசெய்யும் மாதிரிகளும் இந்த விளைவுகளைத் தணிக்கின்றன. அவை பாகத்தின் சீரான தரத்தை உறுதி செய்கின்றன.
ஒரு CNC டர்னிங் சென்டருக்கு மொத்த உரிமையாளர் செலவு (TCO) என்பதன் பொருள் என்ன?
மொத்த உரிமையாளர் செலவு (TCO) என்பது ஒரு இயந்திரத்தின் ஆயுட்காலம் முழுவதும் அதனுடன் தொடர்புடைய அனைத்து செலவுகளையும் உள்ளடக்கியது. இது ஆரம்ப கொள்முதல் விலையைத் தாண்டியது. ஆற்றல், கருவிகள் மற்றும் பராமரிப்பு போன்ற இயக்கச் செலவுகளை இது உள்ளடக்கியது. மேலும், TCO ஆனது உழைப்பு, தேய்மானம் மற்றும் சாத்தியமான மறுவிற்பனை மதிப்பு ஆகியவற்றையும் கருத்தில் கொள்கிறது.
பதிவிட்ட நேரம்: டிசம்பர்-12-2025